军浩软件日志,一家优质百科知识收集与分享的网站
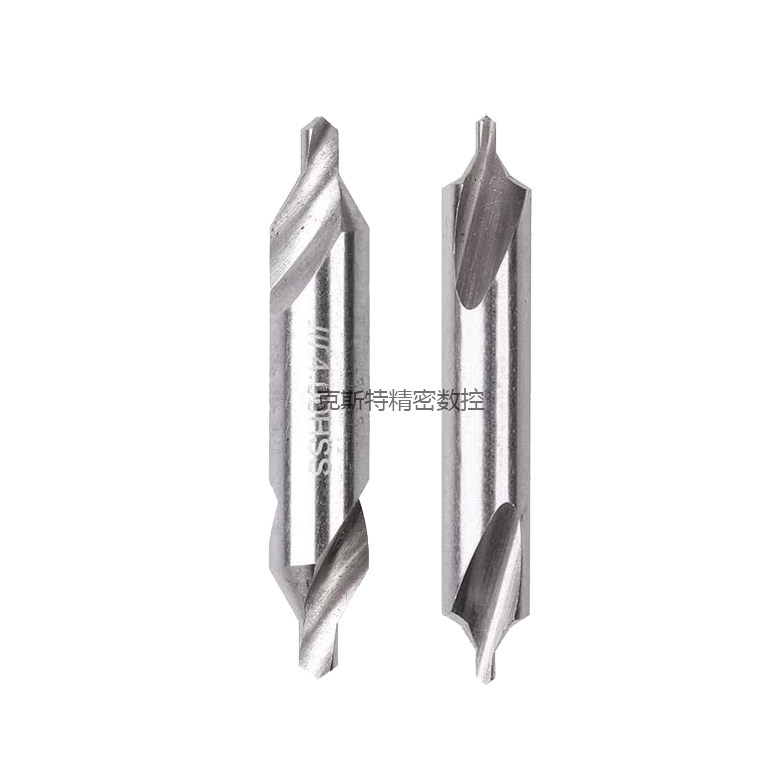
车削加工选错中心钻,轻则孔位偏移,重则折断刀具伤工件。本文拆解正品成量A型与B型中心钻的核心差异,将1-6mm规格映射到具体加工场景,并结合2026年精密制造趋势,给出预算段配置建议与避坑自查清单,助您精准匹配工序需求。
成量中心钻A型B型怎么选,关键在于是否需要同轴保护以及工件孔径范围。A型不带护锥适合通用定位,B型带护锥能防止后续螺纹或配合面受损;规格覆盖1至6mm,对应柄径从3.15mm到20mm不等,选型时需严格对照国标参数而非仅看钻头直径。
A型与B型中心钻的核心区别是什么?A型与B型中心钻的本质差异在于有无护锥结构,这直接决定了加工后的孔口形态与后续工序兼容性。
A型为不带护锥设计,切削后形成标准的60度圆锥孔,主要用于车床、磨床的顶尖定位或普通钻孔前的引正,其结构简单、排屑顺畅,是机械加工中最基础的定心工具。
B型则在A型基础上增加了圆柱护锥段,该特性会在孔口留下一段垂直保护面,有效防止后续攻丝、装配时损伤孔口边缘,特别适合需要高精度配合或螺纹连接的轴类零件。
行业通用标准中,这两类钻型的尺寸公差与几何角度均有明确界定,成量作为老牌工具厂,其产品严格遵循这一规范,确保了与各类机床顶尖及夹具的互换性。
规格选择取决于工件直径与装夹稳定性,而预算分配则应围绕精度保持性与耐用度展开,主流价位足以覆盖绝大多数常规车削场景。
小规格区间如1mm、1.5mm、2mm中心钻,对应柄径分别为3.15mm、4mm、5.0mm,适用于仪表轴、细小销钉等精密微细加工,此类规格对刃口锋利度要求高,建议选择品控稳定的正品以规避断针风险。
中等规格如2.5mm、3mm、3.15mm,柄径涵盖6.3mm至8mm,是轴类零件粗车、半精车最常用的段位,兼顾了刚性与适用范围,在该预算段内即可获得可靠的批量加工性能。
大规格4mm、5mm、6mm中心钻,柄径达到10mm至20mm,专用于重型轴件或大型轧辊的端面定心,此时刀具刚性至关重要,升级投入应侧重于材质热处理工艺与涂层技术,以应对高负荷切削带来的磨损。
当前阶段,复合中心钻的应用正从单纯定心向多功能集成演进,这对刀具的几何精度与表面质量提出了更高门槛。
随着数控机床普及率提升,自动换刀与在线检测成为常态,中心钻的同轴度误差需控制在更严苛范围内,否则会导致机械手抓取偏差或测头误判,近期趋势显示用户对跳动指标的关注度显著上升。
同时,难加工材料如高温合金、淬硬钢的使用比例增加,传统高速钢中心钻在寿命上逐渐吃紧,含钴或粉末冶金材质的复合钻正逐步进入主流视野,这类产品虽初始成本略高,但单次修磨间隔更长,综合效益反而更优。
此外,川牌等国产头部品牌在2026年进一步强化了批次一致性管控,使得同一规格在不同采购周期内的性能波动大幅缩小,为自动化产线的稳定运行提供了基础保障。
最常见的决策偏差是将A型误用于需护锥的场景,或忽视柄径与夹头的匹配关系,导致加工失败甚至设备损伤。
不可做:在后续有螺纹连接或过盈配合的孔口使用A型中心钻,缺失护锥段会使孔口锐边在装配时被挤压翻卷,造成配合失效;正确做法是凡涉及配合面保护的工序一律选用B型。
边界红线:切勿仅凭钻头直径推断柄径,例如3mm A型与3.15mm A型柄径同为8mm,但3mm B型柄径却是11.2mm,混用会导致夹持不稳或无法装入套筒;务必查阅完整规格对照表后再下单。
简单自查法:拿到实物后,先用千分尺复核柄径与总长,再观察刃口是否对称、护锥段有无毛刺,正品成量在这些细节上通常光洁均匀,而仿品往往在过渡圆角处留有明显磨削痕迹。
精准匹配比盲目追求高配更重要,建议按以下优先级逐项核对:
首先明确工序类型,纯定心选A型,需孔口保护选B型,这是不可逆的前置条件;其次根据工件最大外径确定中心钻规格,一般取工件直径的1/10至1/8作为参考起点;再次核对机床夹头或钻夹头的兼容柄径,避免因尺寸不符导致返工;然后评估材料硬度与批量大小,常规碳钢用标准款即可,难加工材料或大批量生产可考虑升级材质;最后确认供应商能否提供批次检测报告,2026年合规供应已成为筛选可靠渠道的重要标尺。
最常见的执行错误是凭经验记忆规格,忽略了A/B型柄径的非线性对应关系,养成查表习惯能省去大量试错成本。
A型和B型中心钻能互相替代吗?
功能上不能互换。A型无护锥,仅用于定心;B型带护锥,兼具定心与孔口保护。若图纸明确要求B型而误用A型,会导致后续装配干涉或密封失效,必须严格按图施工。
复合中心钻和普通中心钻有什么区别?
复合中心钻将定心锥与外圆倒角或护锥集成于一体,一次进给即可完成多道工序,减少换刀时间与累计误差;普通中心钻功能单一,适合简单定位。在数控加工中,复合钻的效率优势尤为明显。
如何判断中心钻是否磨损失效?
观察孔口光洁度与定心精度:若孔壁出现振纹、孔径超差或顶尖插入后晃动,说明刃口已钝化或崩缺。行业共识是,宁可提前更换也不要勉强续用,否则可能损伤工件甚至引发断刀事故。
川牌和成量中心钻可以混用吗?
只要规格符合国标且精度达标,理论上可互换。但不同品牌在热处理工艺、刃口几何上存在细微差异,混用可能导致批次间加工效果波动。建议在单一批次生产中固定使用同一品牌,以保证一致性。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
