军浩软件日志,一家优质百科知识收集与分享的网站
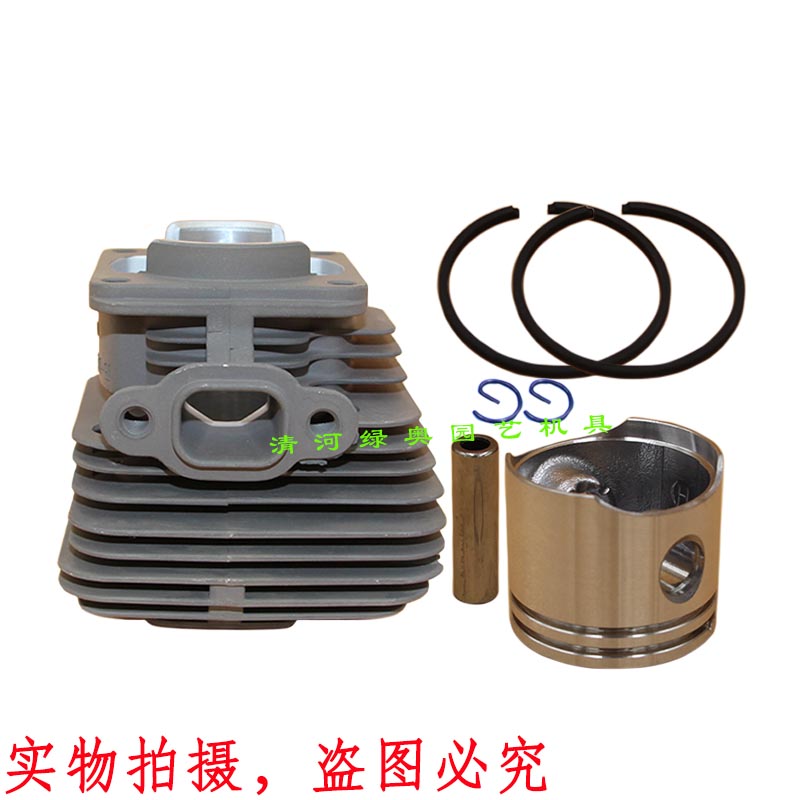
工程机械现场抢修最怕拆到一半发现缸套尺寸不对、活塞环压装困难、或密封面不匹配导致试机漏气——这些不是“差不多就行”的问题,而是直接影响72小时内能否复工的关键。本文从真实维修场景出发,讲清四配套包含哪四组硬性匹配要素、不同机型如何交叉验证、安装支持带来的隐性成本节省,并附2026年主流平台新增的适配校验规范,帮你一次配准、避免返工。
适配小松PC30/40与洋马3D84/3TNV88/3D88的四配套大修包,关键在于缸套内径公差、活塞环开口间隙、连杆轴瓦厚度及主轴承止推面宽度这四组参数必须同步满足原厂装配基准;重点是“整套协同”,而非单个零件达标。
什么是“四配套”?它由哪四组不可割裂的匹配要素构成?“四配套”不是四个零件简单打包,而是指缸套、活塞组件(含活塞环)、连杆轴瓦、主轴承瓦这四组部件在尺寸链、材料热膨胀系数、表面处理工艺上形成闭环适配关系,缺一即影响压缩比、机油消耗和整机寿命。
以洋马系列发动机修理套件为例,其缸套采用QT600球墨铸铁+珩磨网纹结构,内径公差严格控制在±0.008mm区间,这是确保活塞环贴合度与密封性的物理基础;
活塞环则需满足开口间隙0.25–0.35mm(冷态)、侧隙0.03–0.06mm,该间隙过小易拉缸,过大则窜气漏油;
连杆轴瓦与主轴承瓦的厚度余量设计,必须与曲轴实际磨损量动态匹配——行业通用标准要求轴瓦总厚偏差≤0.015mm,否则将引发异响或烧瓦。
判断核心不在“型号是否列在包装上”,而在实际发动机的磨损状态与作业环境——小松PC30/40多用于市政土方作业,高频启停对活塞环耐热性要求更高;洋马3D84/3TNV88/3D88常见于叉车与小型装载设备,对缸套抗微动磨损能力更敏感。
若发动机运行超8000小时且存在明显机油消耗上升,建议选择带氮化层强化处理的缸套+镀铬活塞环组合,这类配置目前已成为2026年中高负荷工况下的主流选型;
对于仅需应急更换、且曲轴未明显磨损的场景,标准级四配套已足够,但务必确认其轴瓦厚度余量能覆盖曲轴实测失圆度(通常≤0.02mm);
所有适配均须满足“支持安装”服务前提:即提供对应机型的专用压装导套、环钳及缸孔清洁规范,这是降低现场装配风险的隐性门槛。
真正影响试机成功率的,往往不是零件本身,而是三处常被忽略的安装执行点:
一是缸套压入前必须用专用量具复测缸体座孔直径,误差>0.03mm即需铰削修正——当前阶段多数维修点已将此步骤纳入SOP;
二是活塞环装入前须做“漏光检查”:在缸套内用强光照射,环与缸壁接触间隙透光长度累计不超过圆周长1/3,否则密封失效风险陡增;
三是主轴承瓦安装后需用塑料间隙规测量实际油膜间隙,标准值应落在0.06–0.09mm之间;低于下限易干磨,高于上限则机油压力不足。近期趋势显示,2026年起主流维修平台已将该三项检测列为强制留痕项。
误把“标称适配”等同于“物理兼容”,忽视缸套肩部高度与缸体沉台深度的匹配关系,导致缸盖螺栓预紧力失衡;
混淆活塞环材质代际差异:老式灰铸铁环无法替代新型合金钢环的热稳定性,强行混用可能在连续作业2小时后出现环断裂;
默认所有“洋马系列”共用同一套尺寸体系,实则3D84与3D88虽外形相近,但主轴承止推面宽度相差0.12mm,错配将造成轴向窜动超标;
忽视安装服务的实质价值——无专用工装压装的缸套,即便尺寸合格,也极易产生微变形,导致后期微渗漏。自查法很简单:拆开包装后,先核对缸套外径刻印编号与说明书机型列表是否完全一致,再检查随附工具包是否含对应压装导套与环钳。
精准适配的本质,是让套件参数与你的发动机现状对齐:
第一,确认当前发动机序列号对应的具体子型号(如3D88-1027 vs 3D88-1032),不同批次缸体加工基准存在微差;
第二,实测缸孔磨损量并记录最大失圆值,据此选择轴瓦厚度余量档位;
第三,核实是否具备“支持安装”所需的专用工装,缺失时务必提前协调;
第四,检查活塞环开口间隙是否在冷态下落入0.25–0.35mm安全窗;
第五,确认缸套肩部高度与缸体沉台深度是否匹配(差值应<0.05mm)。
最常发生的执行偏差,是凭记忆报型号下单,却未复测缸体实况。复杂工况下的再制造决策,值得搭配专业缸孔扫描报告一起看。⚙️
小松PC30和PC40的四配套能通用吗?
不能直接互换。虽然两者外观相似,但PC40的缸套肩部高度比PC30高0.18mm,主轴承止推面宽度也多出0.15mm,混用会导致缸盖密封失效或曲轴轴向位移超标。
洋马3D84与3TNV88的活塞环可以混用吗?
不建议。3TNV88采用梯形环设计,侧隙要求更严(0.03–0.05mm),而3D84为矩形环(0.04–0.06mm),混装易引发早期磨损或机油消耗异常。
四配套里的缸套必须用原厂材质吗?
必须满足同等材质工艺标准。QT600球墨铸铁+珩磨网纹是当前行业通用基准,替代品若未通过ASTM A536 Grade 60-40-18认证,热膨胀系数偏差将导致冷热态密封失效。
大修后试机多久才能投入满负荷作业?
建议首2小时空载磨合,观察机油压力是否稳定在3.5–4.5bar区间;第3–5小时逐步加载至60%负荷;满负荷运行需待累计运转≥8小时且无异常温升后开启——这是2026年多数主机厂推荐的再制造验收流程。
为什么有些四配套价格低但返修率高?
低价常源于简化轴瓦厚度分级、省略缸套珩磨网纹或使用非标活塞环材料。这类产品虽能完成组装,但300小时后易出现缸压下降、机油乳化等典型失效特征,维修成本远超差价。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
