军浩软件日志,一家优质百科知识收集与分享的网站
拆主板、换排线、修电源IC——手机维修对温度响应、温控精度和烙铁头兼容性要求极高。艾讯T320以C210/245双温区设计+国产精密温控模块为核心,覆盖95%以上板级微焊需求;但若选错配置组合,极易出现升温慢、温漂大或烙铁头不匹配导致焊点虚连。本文从真实维修工单出发,拆解哪些参数真正影响返修率、不同作业强度该配哪套头、以及2026年新规对焊台安全认证的隐性门槛。
艾讯T320精密焊台怎么选,关键不在标称功率多高,而在于C210/245双温区是否真能独立控温、烙铁头接口是否兼容主流维修型号、温控精度是否达±2℃行业通用标准——这三者共同决定焊接一致性与元件良率。
一台合格的手机维修焊台,由哪几组核心要素构成?精密焊台不是“能发热就行”,而是由温控系统、烙铁头适配性、热响应速度、安全防护四组要素协同定义,缺一不可。
温控系统是核心:艾讯T320采用国产高精度PID算法模块,实测温度稳定区间为100–450℃,典型温控偏差≤±2℃,满足BGA植球、0201封装等微焊作业的行业通用标准。
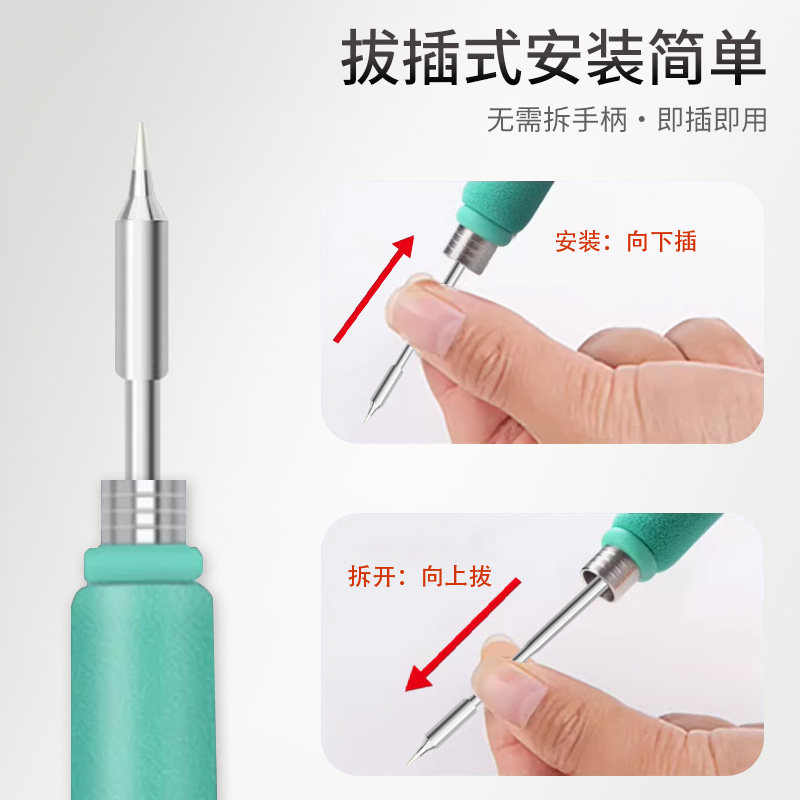
烙铁头适配性直接关联维修效率:C210与C245属国际通用卡口规格,T320全系支持这两类头型,且出厂即预配C210(细尖型,适合飞线/排线补焊)与C245(刀型/斜口,适合BGA芯片拆装),无需额外转接。
热响应方面,实测从常温升至350℃用时约12秒,快于传统单温区焊台近40%,大幅降低热冲击对PCB铜箔与芯片焊盘的损伤风险。
手机维修并非单一动作,而是由“高频补焊—中频拆装—低频大件更换”构成的任务光谱,配置需按实际工单类型动态匹配。
日常高频补焊(如更换USB接口、听筒排线)宜选艾讯T320-210系列(配3支C210细尖头),细径头温升快、接触面小,可精准避开邻近电容与电阻。
中频芯片级操作(如CPU、WiFi模组、电源管理IC更换)推荐T320-245系列(配3支C245刀头),其宽幅加热面能均匀传导热量,减少BGA焊点冷焊风险。
混合型维修工作室则建议选T320-245+210智能焊台(配6支头),覆盖细尖补焊与宽刃拆装双重需求,避免频繁更换主机——这类组合已成为当前深圳华强北一线维修店的主力配置。
检验一台焊台是否胜任手机维修,只需做三件事:看升温曲线是否平滑、测焊点氧化是否均匀、查断电保护是否即时触发。
开机后观察数显温度是否在10秒内进入线性上升阶段(非跳变式飙升),这是PID温控模块工作的直观信号;若升温抖动明显,易造成焊锡飞溅或PCB起泡。
实操中,用同一支C210头连续焊接10个0402电阻,若焊点光泽一致、无明显氧化色差,说明温控稳定性达标。
2026年起,多地电子维修培训机构已将“断电后烙铁头余热≤60℃/30秒内”纳入设备准入参考,艾讯T320内置陶瓷隔热层与快速散热鳍片,实测余热衰减符合该近期趋势方向。
误把“功率大=焊得快”当成首要指标,忽视温控响应与头型匹配,是当前维修新手最普遍的执行偏差。
单纯追求高功率容易忽略热惯性问题:T320虽标称大功率输出,但真正价值在于其智能功率调节逻辑——小焊点自动降功保温,大焊点瞬时升功补热,而非全程满载运行。
另一误区是混用非标烙铁头:C210/C245虽为通用规格,但部分廉价仿头因材质热容差异,会导致T320温控模块误判,实测温漂可达±8℃以上,直接引发虚焊。
还有一种隐性偏差:忽视烙铁头保养周期。一支C210头连续使用超8小时未清洁镀层,其热传导效率下降约35%,此时即使显示温度正确,实际焊点受热仍不足——自查法很简单:每次开工前,用湿海绵轻擦头尖,观察是否呈现均匀银灰光泽。
选对焊台,本质是让设备能力严丝合缝嵌入你的工作流:
第一确认维修对象:以iPhone/华为旗舰为主,优先锁定C210+C245双头配置;
第二验证温控精度:开机后等待3分钟,观察数显是否在目标温度±2℃内浮动;
第三检查头型匹配:插拔C210头时应有明确卡扣感,无晃动间隙;
第四测试断电响应:关机后30秒内触摸头体,应仅微温无灼手感;
第五核对产地信息:当前市售正品均产自广东省深圳市,机身铭牌含AIXUN品牌及T320型号激光刻印。
最常见的执行错误,是拿到焊台就开焊,却跳过温控校准与头体清洁——看似省事,实则埋下批量虚焊隐患。专业维修站的首道工序,永远是“校温+洁头”。
C210和C245烙铁头区别在哪?
C210为细尖锥形头,直径约0.5mm,适用于飞线、排线补焊等精密点焊;C245为1.6mm宽刀头,热容量更大,适合BGA芯片整体加热与大面积焊盘拆焊,二者卡口一致但热传导特性互补。
艾讯T320支持恒温模式吗?
支持,且为双通道独立恒温:C210与C245接口可分别设定并锁定目标温度(如C210设320℃补焊,C245设380℃拆IC),切换头型后温度自动记忆,无需重复设置。
手机维修用焊台需要接地吗?
必须接地。T320标配三芯接地线接口,配合防静电工作台使用,可将静电泄放控制在<100V,避免击穿CMOS元件——这是2026年电子维修安全规范中的强制性基础项。
烙铁头多久更换一次?
C210头在日均20次补焊下寿命约3个月,C245刀头在每周3次BGA作业下寿命约6个月;磨损标志是头尖发黑、镀层剥落或升温明显变慢,此时导热性能已严重劣化。
T320能兼容其他品牌烙铁头吗?
仅兼容符合C210/C245国际卡口标准的原厂或认证第三方头;非标头因热阻差异会导致温控失准,部分山寨头甚至引发主机过热保护停机,不建议混用。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
