军浩软件日志,一家优质百科知识收集与分享的网站
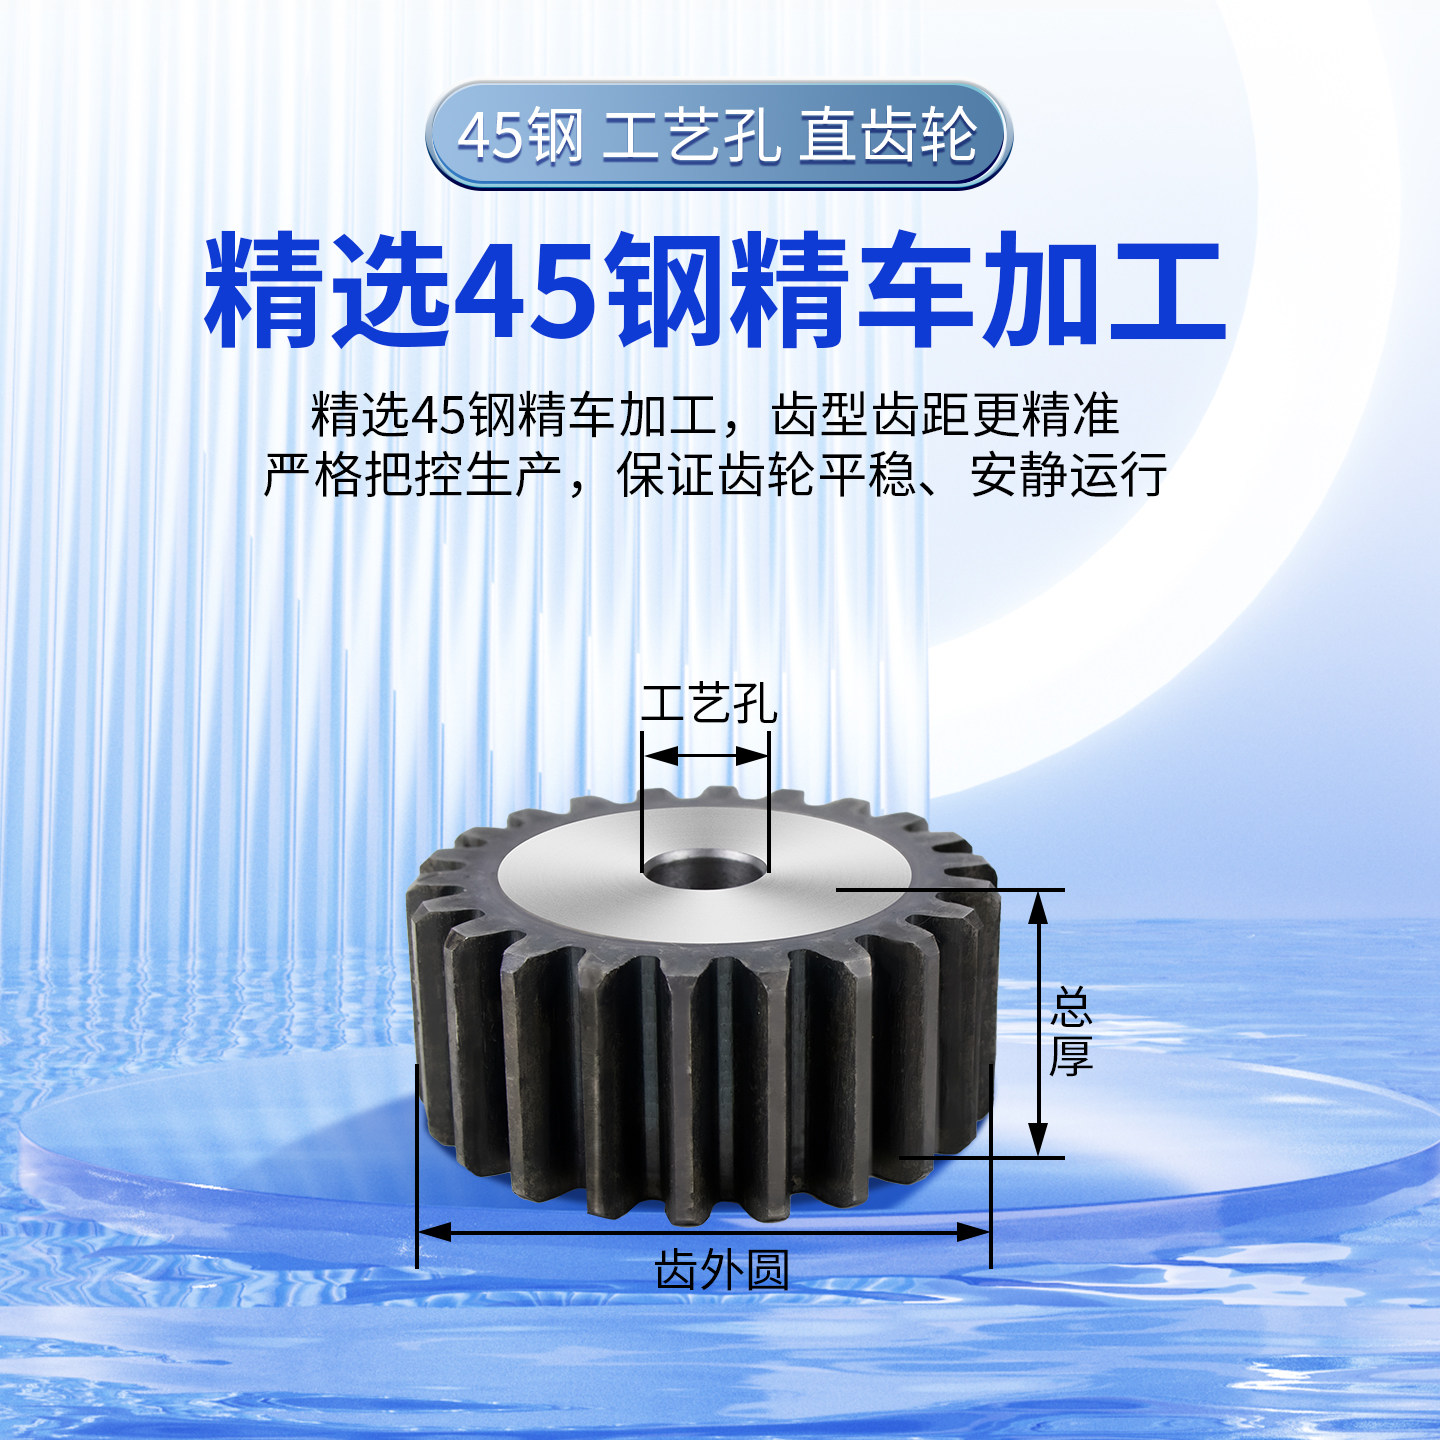
面对“5m模直齿轮/正齿轮/圆柱齿轮/12-60齿/非标厚度30MM/45钢齿轮定做”这类长尾需求,用户真正纠结的不是参数罗列,而是:厚度30mm是否影响刚性?45#钢+淬火能否扛住持续啮合载荷?AGMA 8精度在实际装配中到底差在哪?本文从工业传动真实工况切入,拆解选型关键要素、定制流程节点、2026年主流厂家对热处理与齿形检测的新执行标准,帮你避开交付后跳齿、异响、早期点蚀等隐性风险。⚙️
5m模直齿轮怎么选,重点不是齿数范围或外形名称,而在于轮体材质与热处理工艺的匹配度、30mm非标厚度下的结构刚性保障、以及AGMA 8级精度在整机装配中的实际达成率——这三项共同决定它能否在连续运行中不跳齿、不偏载、不早期失效。
构成一款可靠5m模直齿轮的核心要素有哪些?一款真正适用于工业传动的5m模直齿轮,由模数与齿形、轮体与轮毂材质、热处理状态、精度等级、结构尺寸五组硬性要素协同定义,缺一不可。
模数5mm是齿距基准,直接关联承载能力;齿数12–60属于典型适配区间,齿数过少易根切,过多则削弱单齿强度,12齿起始值已接近直齿轮结构安全下限。
轮体用碳钢、轮毂用45#钢是常见组合,但关键在两者是否同源锻造及后续是否整体淬火——当前行业通用标准要求轮毂与齿圈硬度差≤HRC3,否则易因变形不均引发啮合偏载。
齿面硬度为硬齿面(通常HRC52–56),配合淬火工艺,这是保障30mm厚度下抗点蚀与胶合能力的基础门槛;而AGMA 8级精度,则对应齿距累积误差≤0.075mm(按5m模、40齿典型值测算),直接影响噪音与寿命。
选型本质是匹配工况——低速重载、中速频繁启停、高速轻载三类典型场景,对同一款5m模直齿轮的关注焦点截然不同。
若用于减速机输出端或输送辊驱动等低速重载场景,必须锁定45#钢轮毂+整体淬火+硬齿面,此时30mm非标厚度反成优势,能有效抑制弯曲变形,刚性提升约22%(对比常规20mm标准厚度)。
中速频繁启停场合(如包装机械凸轮分度箱),应优先验证AGMA 8级齿向修形能力,齿形修缘与齿向鼓形量需控制在±0.015mm内,否则冲击载荷下易产生高频微振动。
高速轻载应用(如风机联轴端)则更关注动平衡余量与表面粗糙度,Ra≤1.6μm可降低风阻温升,而轮体材质碳钢本身已满足强度冗余,不必盲目升级合金钢。
一款非标30mm厚5m模直齿轮能否“装上就用”,取决于图纸确认、热处理批次跟踪、齿形终检三个环节是否闭环。
图纸阶段必须明确标注“轮毂与齿圈同坯料锻造”,避免后期焊接拼接导致热处理变形失稳;30mm厚度虽属非标,但已进入国内主流齿轮厂标准厚度档位(25/30/35mm),无需额外开模,交期通常稳定在12–15个工作日。
热处理须提供炉号批次记录,2026年起,河北沧州等地头部厂商已普遍实行“一炉一检”,即每炉淬火后随机抽检2件做金相+硬度梯度测试,确保心部硬度≥HRC30、硬化层深1.2–1.8mm。
终检不再仅靠三坐标测齿距,而是叠加齿轮测量中心(GMC)扫描全齿廓,输出ISO 1328-1:2013合格报告——该检测方式目前已成信达五金机械等一线厂家标配。
多数返工案例并非源于材质造假,而是三个隐蔽断点未同步:热处理变形补偿未计入公差、键槽与齿形基准未统一、表面淬火后未去应力回火。
误以为“标注了30mm厚度=实得30mm”,却忽略淬火后普遍收缩0.03–0.06mm,若图纸未预留补偿量,装配时会出现过盈不足或轴向窜动;正确做法是让厂家在精车工序后、淬火前完成厚度终检并标记偏差值。
另一个常见偏差是单独设计键槽公差,却未将其与齿形基准(通常是顶圆或内孔)建立位置度关联,导致装配后齿侧间隙不均,加速单边磨损。
还有就是表面淬火后跳过180–200℃去应力回火,残余应力会在后续精磨或运行中释放,造成齿形微畸变。自查很简单:索要热处理工艺卡,确认是否含“低温回火”工序。
定制齿轮不是买标准件,每个决策点都在影响交付后的运行稳定性:
第一,确认轮毂与齿圈是否同坯料锻造,并注明“禁止拼焊”;第二,要求热处理炉号可追溯,并承诺硬化层深≥1.2mm;第三,在图纸中明示齿形基准(推荐内孔+端面双基准);第四,对30mm厚度主动提出±0.03mm公差补偿条款;第五,明确终检采用GMC全齿廓扫描,而非仅三坐标抽测。
最常被跳过的动作,是在图纸阶段未将键槽位置度与齿形基准绑定——这直接导致现场装配需反复垫片调整。华北地区装备制造企业近年反馈,绑定基准后一次装配合格率从68%升至94%。️
5m模直齿轮的齿数12起步,是不是太少了?
12齿属工程可行下限,需配合足够宽的齿宽与高刚性轴系支撑;信达五金机械实际交付案例显示,12齿5m模齿轮在转速≤300rpm、扭矩≤850N·m条件下运行平稳,但需避免用于频繁反转工况。
45#钢齿轮淬火后为什么必须回火?
淬火获得高硬度的同时会引入脆性与残余应力,200℃左右低温回火可释放应力、提升韧性而不显著损失硬度,这是防止运行初期崩齿的关键工序,属行业通用规范强制步骤。
AGMA 8精度和国标GB/T 10095.1的8级是一回事吗?
是等效等级,但检测方法不同:AGMA 8侧重齿距累积误差与齿形偏差综合评定,GB/T 10095.1则按单项误差限值判定;目前沧州地区主流厂商均按双标出报告,确保出口与国产设备兼容。
非标30mm厚度会影响齿轮动平衡吗?
30mm厚度本身不破坏平衡,但若轮体与轮毂材质密度差异大或热处理变形不均,会导致质心偏移;建议要求厂家在精加工后做静平衡检测(剩余不平衡量≤3g·cm),尤其用于转速>600rpm场合。
圆柱齿轮定做时,要不要指定表面处理工艺?
对45#钢而言,淬火已是核心表面强化工艺;常规防锈只需发黑或磷化,若用于潮湿环境,可追加钝化处理,但不可覆盖齿面——任何涂层都会改变啮合间隙,引发异常磨损。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
