军浩软件日志,一家优质百科知识收集与分享的网站
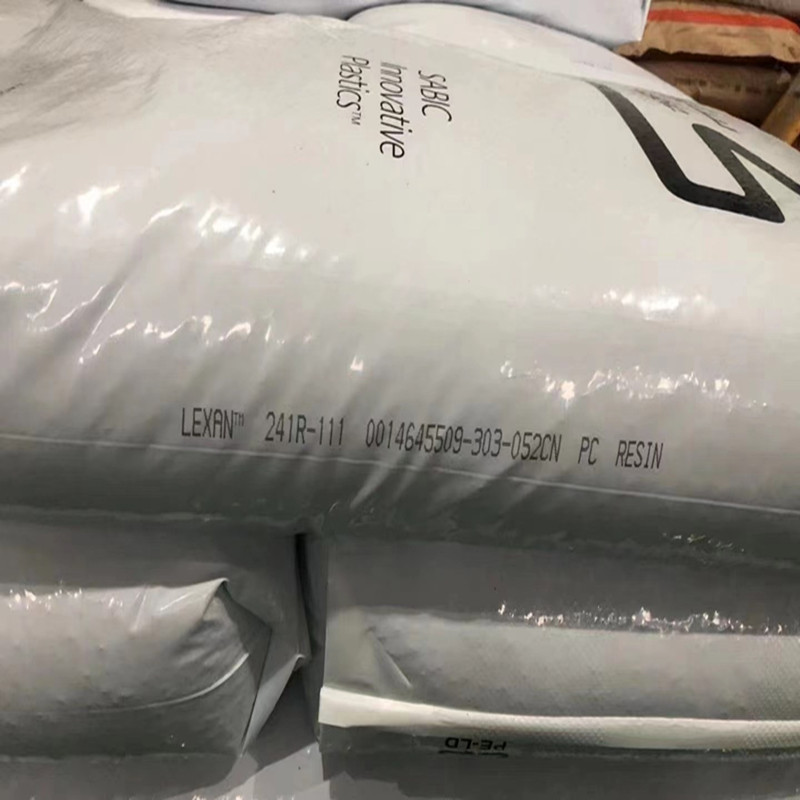
想用PC做电器外壳、LED灯罩或工业结构件,却常卡在阻燃不达标、模具粘连、批次色差大——根源往往不在配方本身,而在原料粒子的产地一致性、脱模工艺适配性与阻燃剂分散均匀度。本文从真实注塑场景出发,拆解PC聚碳酸酯141R-111的核心判据:哪些参数决定它能不能稳定上机、过UL94 V-0、一次成型不拉伤,附2026年新产线验证的脱模稳定性自查清单。
PC聚碳酸酯141R-111怎么选,关键不在标称阻燃等级,而在于该粒子是否由沙伯基础中国大陆产线稳定供应、本色料是否满足V-0阻燃认证要求、以及其熔体流动性是否匹配常规注塑机脱模节奏——这三者共同构成量产可行性的底层门槛。
阻燃级PC粒子的四大核心要素,是什么?一款真正可用的阻燃级PC粒子,必须同时满足基材纯度、阻燃体系兼容性、热稳定性、脱模行为可控性这四组硬性条件,缺一即可能引发批量顶白、浇口断裂或阻燃测试漂移。
以PC聚碳酸酯141R-111为例,其基材源自沙伯基础原GE技术路线,生产企业与产地均为中国大陆,这意味着本地化供应链响应快、批次间灰分与挥发物波动小,对长期稳定生产尤为关键。
阻燃体系采用卤系/磷系复配方案,经UL认证达V-0级(1.6mm厚度),但实际能否通过测试,高度依赖粒子中阻燃剂的微观分散均匀度——分散不均时,局部区域会因阻燃剂析出导致表面雾化或灼烧碳痕异常。
脱模行为则体现在熔体冷却收缩率与模具界面张力的匹配上,“易脱模”并非单纯指脱模剂用量少,而是粒子在标准注塑窗口(如料筒温度270–310℃、模温80–120℃)下能自然释放应力、减少顶针印与边缘翘曲。
应用场景直接决定你该把验货重心放在哪一环:做认证产品盯阻燃复测能力,做精密结构件盯脱模一致性,做大批量壳体则优先验证批次稳定性。
若用于需UL/IEC认证的电器外壳或充电桩部件,必须索取该批次的V-0第三方测试报告原件,并重点核查测试样条是否为实测注塑件而非压片制样——前者更反映真实加工状态下的阻燃表现。
若用于LED灯罩、光学支架等对表面光洁度敏感的部件,则需在试模阶段观察其脱模后顶针区域是否泛白、边缘是否轻微拉丝;这类问题往往暴露在脱模斜度<1°的深腔结构上,是检验“易脱模”特性的关键压力测试。
对年产百万件以上的客户,建议将“本色/1kg/1件”的小包装作为来料初检单元,比对色号(Lab值偏差≤1.5)、粒径分布(主粒径0.3–0.5mm占比≥92%)及干燥后水分≤0.02%,三项均达标再投入大货生产。
当前阶段,PC粒子验收正从“看报告”转向“看过程适配”,尤其在脱模稳定性和干燥工艺协同性上出现明显升级信号。
一是脱模稳定性已纳入主流注塑厂IQC必检项:2026年起,头部代工厂普遍要求供应商提供近3批次的“顶出力曲线对比图”,通过热流道模温梯度与顶出延迟时间关联分析脱模行为可重复性。
二是干燥工艺适配性被前置:141R-111虽属通用级PC,但因含阻燃助剂,其推荐干燥条件已从传统120℃/4h微调为115℃/3.5h——过度干燥会导致阻燃剂迁移,这是近期多家客户反馈表面析出白霜的主因。
三是色差控制标准趋严:受LED行业高显色需求拉动,本色料的黄指(YI)上限从早期的≤4.0收紧至≤3.2(ASTM D1925),超出即影响光学件透光一致性。
最常发生的误判,是把V-0认证当万能通行证、用通用PC参数套阻燃级、以及忽视干燥—注塑—冷却全链路协同。
仅凭UL证书下单是典型风险:证书仅证明送检样品合格,无法覆盖实际注塑时因背压波动、螺杆剪切热差异导致的阻燃剂分解。正确做法是要求供应商提供同批次小样供试模+阻燃复测。
另一误区是直接套用非阻燃PC的加工参数——141R-111因添加阻燃成分,其热分解起始温度比纯PC低约15℃,若沿用320℃料筒前段温度,极易引发微量降解黑点。
还要警惕“脱模=加脱模剂”的思维:真正稳定的易脱模特性来自分子链段运动性与模具表面能的匹配,过度依赖外涂脱模剂反而会污染模具排气槽,建议优先通过模温微调(±5℃)和保压时间优化(缩短2–3秒)改善。
让141R-111顺利跑通量产,本质是把参数语言翻译成注塑动作——按执行优先级整理如下:
第一,核对供应商提供的产地与生产企业是否均为“沙伯基础(中国大陆)”,这是批次稳定性前提;
第二,索取本批次V-0测试报告,并确认样条为注塑成型件(非压片);
第三,检查包装标示的干燥条件是否明确标注“115℃/3.5h”,并同步更新干燥机参数;
第四,试模时在顶针区与深腔侧壁各取3处,用便携式色差仪测YI值,超3.2即启动供应商协同分析;
第五,首5模后停机查看模具排气槽有无白色残留,有则提示阻燃剂迁移,需降低料筒前段温度或缩短停留时间。
最常见的执行错误,是跳过干燥参数校准直接投料,结果黑点频发却误判为原料污染。高频使用的模具维护要点,我们另文详解。
141R-111和普通PC有什么区别?
核心差异在阻燃体系与热稳定窗口:141R-111含专用磷系阻燃复配成分,UL94 V-0认证厚度为1.6mm,但热分解温度较纯PC低约15℃,因此注塑时需避开315℃以上高温区,避免降解碳化。
本色料为什么会有轻微黄 tint?
这是磷系阻燃剂与PC基体在熔融态下发生的可控配位显色,属行业通用现象;只要YI值≤3.2(ASTM D1925),即符合2026年光学件主流接受标准,不影响阻燃性能或机械强度。
能否与其他PC料掺混使用?
不建议。阻燃PC与非阻燃PC熔体黏度及相容性差异显著,掺混后易出现分层、流痕或V-0等级失效;若需调整流动性,应选用沙伯基础同系列阻燃改性牌号(如141R-112)替代。
存放时要注意什么?
须密封防潮,避免阳光直射;未干燥粒子建议在25℃/50%RH环境下储存,且自生产日起6个月内使用完毕——超过此期限,阻燃剂微迁移风险上升,可能影响表面光泽与脱模顺滑度。
为什么同样标“易脱模”,不同批次手感差异大?
脱模感受差异多源于干燥充分度与模温响应性:干燥不足(水分>0.03%)会导致熔体强度下降,顶出时易拉丝;而模温低于85℃则加剧冷却应力集中,放大顶针区域变形。建议固定干燥—模温—顶出延迟三参数组合验证。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
