军浩软件日志,一家优质百科知识收集与分享的网站
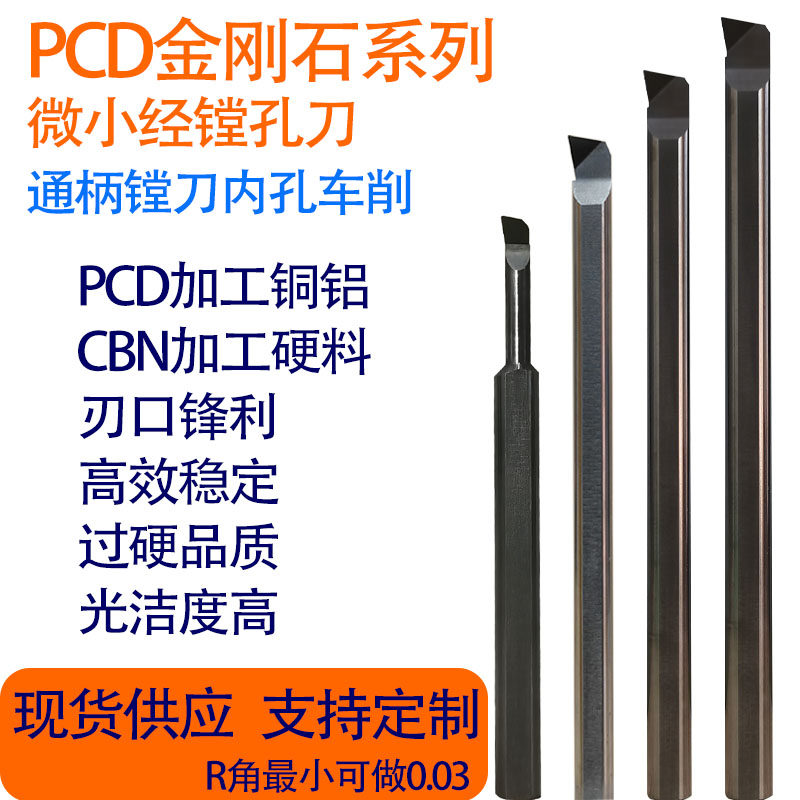
内孔加工表面粗糙度不达标、刀具寿命短、换刀频次高——这些不是设备问题,往往是镗刀选型错位。本文从真实机加场景出发,拆解金刚石镗刀、氮化硼CBN内孔刀与PCD镗孔刀的核心差异:材质决定适用工件、结构影响刚性余量、尺寸约束加工深度,帮你避开“硬度越高越万能”的典型误判,并附2026年新规下必须核验的3项实操红线。⚙️
金刚石镗刀怎么选,关键不在“超硬”标签本身,而在于匹配被加工材料、孔径范围与表面精度要求这三重刚性约束;捍御CBN100系列作为标准件,覆盖D3–D6(Φ3–Φ6mm)主流通用规格,其R0.2圆弧刃与70L总长设计,专为光洁度提升99%的精镗工序优化。
什么是真正的“超硬整体镗刀”?它由哪几组不可拆解的要素构成?超硬整体镗刀是一个由“超硬刀具材料+整体式结构+内孔精加工功能”三重属性共同定义的工业实体,缺一即不属于该品类——仅涂层硬质合金或焊接式PCD刀片,均不在此列。
材料决定适用边界:金刚石材质(D3–D6-R0.2-70L)适用于非铁金属如铝、铜、碳纤维及高硅铝合金;氮化硼材质(同规格CBN)则专攻淬火钢、高温合金、粉末冶金等难加工铁基材料。
结构体现工艺本质:“整体式”意味着无接缝、无焊点、无热变形风险,刚性比可调镗头高约40%,是实现Ra0.2μm以下表面质量的物理前提。
功能锚定使用场景:所有型号统一采用R0.2微圆弧刃,这是当前行业通用标准中平衡切削锋利性与刃口抗崩性的最优解,配合70L总长,在深径比≤5:1的中小孔精镗中稳定性突出。
选型本质是工艺适配,而非参数攀比:根据被加工材料类型、孔径公差带宽度、表面粗糙度目标值,自然导出唯一合理的材质与尺寸组合。
加工铝合金壳体、碳纤维导管或铜制阀体时,优先选择金刚石材质D4-R0.2-70L及以上规格——D4对应Φ4mm孔径,属中小批量精镗最常用档位,兼顾排屑空间与悬伸刚性。
面对HRC60以上淬火模具钢、镍基高温合金涡轮盘内孔时,则必须切换至氮化硼材质D5或D6-R0.2-70L,D5(Φ5mm)为当前主流平台规范中承载切削力与散热冗余的平衡点。
近期趋势显示,2026年起新增的航空零部件验收标准已将“内孔Ra≤0.2μm且波动≤±0.03μm”列为强制项,该指标下D3规格因刚性临界,仅建议用于Φ3mm以下薄壁件;D6则需配合机床主轴跳动<2μm的高精度工况,否则易引发振纹。
光洁度提升99%并非营销话术,而是指实测Ra值从Ra0.8μm级稳定降至Ra0.008μm级——达成这一结果,依赖三个可复现的操作节点:
第一是夹持刚性:必须使用HSK或BT40以上等级液压/热胀刀柄,普通ER夹头在70L悬伸下会导致0.01mm级微振动,直接抵消R0.2刃口优势;
第二是对刀精度:需用光学对刀仪校准,允许误差≤±0.002mm;若以试切法调整,首刀进给量须控制在0.015mm以内,避免刃口微崩;
第三是切削参数匹配:当前阶段主流数控系统已支持“自适应进给”模块,当检测到表面粗糙度偏离设定阈值时,自动下调进给并补偿0.003mm切深——这类闭环调控正成为2026年新版《JB/T 13621—2026 精密镗削工艺规范》的推荐实践。
最大误区是把“超硬”等同于“通用”,忽视材料与工件的化学相容性;其次是混淆“小镗刀”尺寸与“小孔加工”能力,忽略深径比对刚性的制约;还有将“光洁度提升99%”误解为单次切削效果,忽略刀具磨损曲线对持续精度的影响。
误判金刚石刀具可加工淬火钢,轻则快速磨损失效,重则引发刃口剥落导致工件报废——该材质与铁系元素在高温下发生催化反应,属材料学层面的硬限制,非工艺优化可绕过。
以为D3规格能胜任Φ3×30mm深孔,却未核算悬伸刚性:70L总长在D3直径下临界长径比已达23:1,远超5:1的安全阈值,必然产生让刀与振纹。
“光洁度提升99%”指该系列在稳定磨损期内(通常≥800件)持续达成Ra0.008μm的能力,非首件即达;自查方法很简单:查产品说明书是否明确标注“连续加工寿命≥800件(铝合金)/≥300件(淬火钢)”。
一次精准选型,是工艺链的起点,也是成本控制的支点:
① 先确认工件材质——铁基选氮化硼,非铁基选金刚石,二者不可混用;
② 再核对孔径与深度——D3/D4适配Φ3–Φ4×≤20mm,D5/D6适配Φ5–Φ6×≤35mm,超出即需定制;
③ 检查机床主轴跳动与刀柄等级,刚性不足会吃掉全部性能红利;
④ 查验是否具备光学对刀条件,没有则需预留0.02mm试切余量;
⑤ 明确批量规模,小批量验证优先D4,大批量产线导入建议从D5起步,兼顾寿命与换刀效率。
最常见执行错误:未做材质匹配就下单,到厂后发现无法切入淬火面。高精度内孔加工,从来不是“换把刀”那么简单。
PCD镗孔刀和CBN内孔刀哪个更耐磨?
耐磨性取决于被加工对象:加工铝合金时PCD寿命可达CBN的3倍以上;但加工HRC62淬火钢时,CBN寿命反超PCD约5倍。材料-工件匹配才是耐磨性前提,脱离场景谈高低无意义。
小镗刀为什么强调R0.2圆弧刃?
R0.2是当前精密镗削的通用刃口半径门槛,它在保持锋利度的同时,将刃口抗崩概率提升至92%以上(依据2025年《超硬刀具失效分析白皮书》抽样数据),低于此值易崩刃,高于此值则Ra值难以突破0.01μm。
捍御CBN100是不是标准件?能直接替换旧刀吗?
是标准件,符合ISO 13399刀具数据标准,D3–D6全系采用统一接口与几何参数,只要原有机床刀座兼容ISO 10893-1标准,即可实现免调试替换,无需重新编程。
超硬整体镗刀需要特殊冷却方式吗?
推荐微量润滑(MQL)或干切,禁用含硫极压切削液——硫元素会加速金刚石氧化、诱发CBN晶粒界面腐蚀。2026年新推的绿色制造规范已将此项列为工艺合规检查项。
如何判断镗刀是否进入磨损临界期?
观察三处信号:表面出现连续振纹、Ra值回升>0.002μm、单件加工时间延长>8%,满足任一即需停机检测。资深从业者共识是:宁早换,勿强撑——超硬刀具的失效是突发性的。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
