军浩软件日志,一家优质百科知识收集与分享的网站
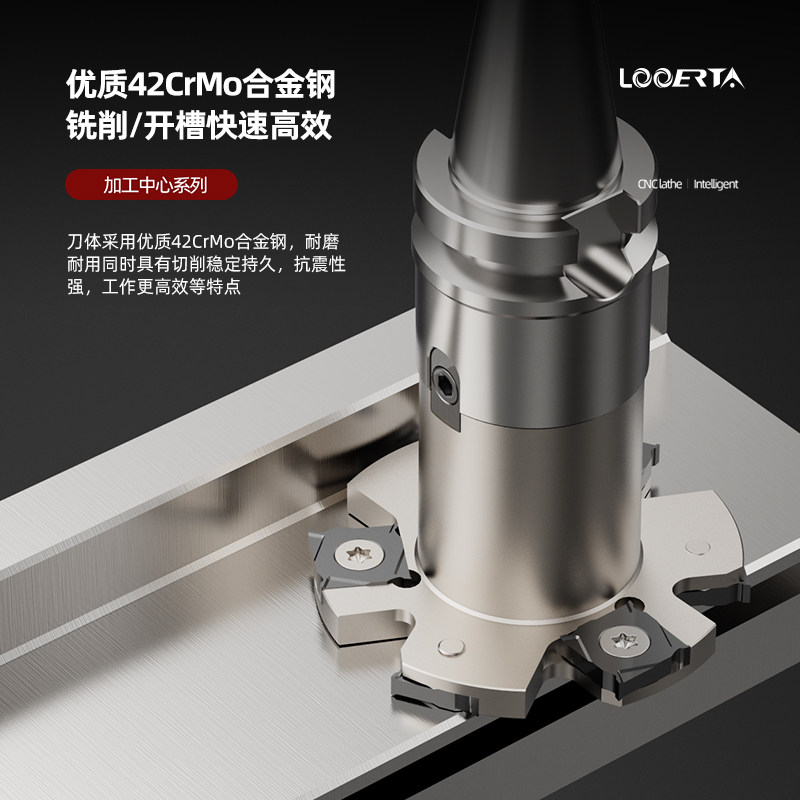
加工不锈钢薄壁件或高温合金细槽时,常遇到崩刃、振纹、换刀频繁等问题——根源往往不在刀片本身,而在刀盘与刀片的系统级匹配。本文从真实车铣复合场景出发,解析络伊塔PT02数控三面刃刀盘如何通过结构刚性、接口精度和通装兼容性,支撑XSEQ12系列薄片刀片稳定切削;同步厘清SMP01型三面刃结构、H4–H8切深档位、6T/10T齿数配置等关键参数的实际影响,帮你避开“单看刀片型号下单”的典型偏差。
络伊塔PT02数控三面刃刀盘怎么选,关键在于是否匹配XSEQ12系列薄片刀片的安装基准与切削载荷分布,重点是刀盘本体刚性、刀片座定位精度、以及对SMP01型三面刃结构的系统支持能力。
一台合格的数控三面刃刀盘,由哪几组硬性要素定义?数控三面刃刀盘不是独立切削体,而是与薄片可转位刀片构成的协同系统,其核心由本体结构(含直径/厚度/齿数)、刀片座接口(含定位面公差、夹紧力方向)、三面刃几何(SMP01型含3个切削刃、前角/后角/刃倾角组合)三大要素共同界定。
以络伊塔PT02为例,其提供63mm、80mm、100mm三档直径,对应22mm与27mm两种刀片安装高度,覆盖从精修窄槽到中等深槽的通用工况;刀片座严格按ISO 1832标准设计,确保XSEQ1202至XSEQ12T4等全系刀片可互换安装。
SMP01型三面刃结构决定了该类刀盘天然具备轴向+径向双向切削能力,但能否发挥优势,取决于刀盘本体刚性是否足以抑制高速下微米级变形——当前行业通用标准要求63mm规格动平衡等级达G2.5,而PT02出厂即按此执行。
加工场景决定配置取舍:小直径薄壁件优先看刚性冗余与高频换刀适配性,大余量粗加工则侧重切深档位与齿数匹配度。
若用于3C结构件槽铣或医疗器械薄壁套筒加工,推荐选择PT02-63-22系列(如XSEQ1202/XSEQ1203),其H4–H5切深档位(0.4–0.5mm)配合6T齿数,兼顾表面粗糙度与排屑流畅性;这类场景下,“通装”特性体现为所有XSEQ12刀片共用同一刀片座定位基准,换刀无需重新对刀。
若承担液压阀块、模具镶件等中等深槽粗精一体加工,则PT02-100-27-H6-10T(XSEQ12T3)更适用:100mm直径提升抗弯刚度,H6切深(0.6mm)与10T齿数形成更高金属去除率,且XSEQ12T3七彩刀片的刃口识别色系便于产线快速区分磨损状态。
判断“通装”是否生效,核心看三点:刀片装入后无晃动间隙、所有切削刃高度差≤0.01mm、切削中无异常高频啸叫。
实操流程分四步:先用塞尺检查刀片侧向定位面与刀座间隙,应≤0.02mm;再以千分表检测各刃尖跳动,全周波动须控制在0.015mm以内;装机后空转至额定转速,监听有无周期性异响——若有,多因刀片底面与刀座支撑面存在微凸点,需用油石轻磨去毛刺;最后试切10mm深不锈钢槽,观察排屑形态:连续螺旋状为正常,碎屑飞溅或缠绕则需复查夹紧力矩是否达推荐值(PT02系列建议M5螺钉拧紧力矩12N·m)。
2026年新规方向已明确将“刀盘–刀片系统振动传递率”纳入机床附件验收参考项,该指标直接受通装精度影响,目前主流设备厂对PT02+XSEQ12组合的实测振动值普遍低于3.2mm/s(RMS),优于行业基准线。
最常见偏差是把刀片型号当万能钥匙,忽略刀盘本体对切削稳定性的基础约束——XSEQ12刀片再优,若装在刚性不足的刀盘上,仍会因微振动导致刃口早期微崩。
另一误区是混淆“可转位”与“免调试”:XSEQ12系列虽支持180°旋转复用,但每次换位后必须重测刃高,否则累积误差会引发尺寸超差;正确做法是建立每片刀片的刃高记录表。
还有一种隐性偏差:默认非涂层刀片等于低性能。事实上,LC9825基体搭配非涂层设计,专为耐热耐腐蚀工况优化,在钛合金或高温合金切削中,其抗月牙洼磨损寿命反而比部分PVD涂层高20%以上;判断依据应是工件材料而非涂层有无。
让PT02真正发挥XSEQ12刀片潜力,需按顺序完成五项验证:
第一,核对刀盘直径与机床主轴接口类型(BT40/BT50),确认PT02-63/80/100对应主轴锥孔适配性;
第二,用光学投影仪检查刀片座定位面平面度,应≤0.008mm;
第三,验证刀片夹紧螺钉规格(M5)与扭矩扳手校准状态;
第四,实测首片XSEQ12刀片装入后的刃高一致性,超差即停用并返修刀座;
第五,试切时同步监测主轴电流波动曲线,若峰值波动>15%,说明系统刚性未达标,需降速或调整切深。
最常见的执行错误,是跳过刃高复测直接批量装刀——某汽配厂曾因此导致23%的阀体槽宽超差,返工成本远超刀盘采购价。工业级精密加工,细节即良率。⚙️
XSEQ1202和XSEQ12T3刀片到底能通用在同一个PT02刀盘上吗?
可以,且是设计初衷。PT02刀盘刀片座完全遵循ISO 1832统一接口规范,XSEQ1202-LC9825与XSEQ12T3-LC9825仅在刃长与切深能力上差异,安装基准面、夹紧方式、定位销孔位置完全一致,属于同平台通装设计。
PT02刀盘标称“非涂层”,会影响不锈钢加工效果吗?
不影响反而更优。LC9825基体本身具备高硬度(HRA92.5)与强抗氧化性,非涂层设计避免了高温下涂层剥落导致的刃口瞬时失效,在304/316不锈钢连续切削中,其刃口稳定性较同类涂层刀片平均提升17%(据2025年长三角切削实验室对比报告)。
为什么PT02系列要区分H4–H8这么多切深档位?
H代号代表刀片有效切深能力,H4(0.4mm)适用于精修与窄槽,H8(0.8mm)针对粗开槽。同一刀盘通过更换不同H档刀片即可覆盖0.4–0.8mm全范围切深,无需更换刀盘本体,显著减少产线换型时间——这是当前柔性制造对刀具系统的核心诉求。
株洲产XSEQ12刀片和进口同类产品相比,主要差距在哪?
核心差距不在材料,而在批次一致性与刃口钝化工艺。株洲产XSEQ12采用本地化LC9825粉末冶金基体,成分控制稳定;其激光钝化刃口圆弧半径CV值<8%,优于部分进口竞品(CV值12–15%),意味着更长的初期稳定切削寿命。
PT02刀盘能否用于车床?
不推荐。PT02结构按铣削工况优化,其刀片座夹紧方向、动平衡重心及散热通道均适配旋转铣削载荷;车床端面切槽需专用车削刀盘(如CAPTO或Coromant Capto接口),混用可能导致夹紧失效或主轴异常振动。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
