军浩软件日志,一家优质百科知识收集与分享的网站
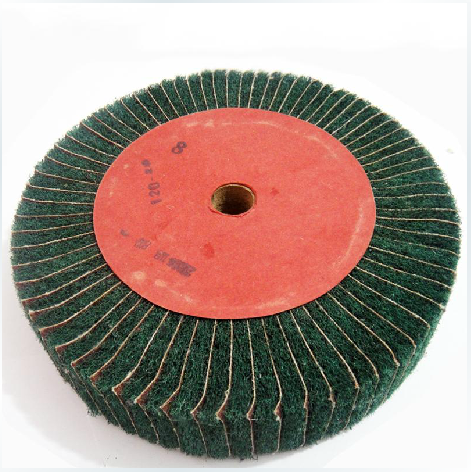
家里做不锈钢厨具修复、五金件翻新或DIY金属表面处理,常被“抛光轮种类多、参数看不懂、一装就打滑或烧痕”卡住。本文从真实加工场景出发,讲清带柄百洁布抛光轮、夹砂飞翼轮、纤维轮三类核心产品的结构差异、适用工况与实操边界——不堆术语,只告诉你哪类轮子该用在哪种材质、哪种粗糙度、哪种转速下,附2026年新出的防过热设计与安装兼容性要点。
带柄百洁布抛光轮怎么选,重点不是看颜色或厚度,而是匹配你的直磨机转速、工件材质硬度和表面处理目标:去焊疤/粗拉丝选夹砂飞翼轮,镜面抛光选百洁布轮,均匀哑光拉丝则优先纤维轮;三者基体结构、磨料分布与散热逻辑完全不同,混用易导致打滑、烧焦或效率断崖式下降。
这三类电磨头的核心差异,由哪几个物理结构决定?带柄百洁布抛光轮、夹砂飞翼轮与纤维轮的本质区别,在于基体形态、磨料结合方式及弹性响应区间,共同构成其加工特性锚点。
百洁布轮以尼龙基布为载体,嵌入氧化铝或碳化硅微粒,典型厚度为13–25mm,回弹率高、切削力柔和,适合6000–12000rpm中低转速下对不锈钢进行镜面抛光,不易划伤已成形表面。
夹砂飞翼轮采用分段翼片+背胶固定磨料结构,常见直径40–75mm、翼片数6–12片,刚性强、散热快,专为8000–18000rpm高速直磨机设计,能快速去除焊渣、氧化皮及粗磨痕,但对操作稳定性要求高。
纤维轮由多层纤维盘叠加冲压成型,磨料(通常是棕刚玉)均匀弥散于树脂粘结体系中,密度和硬度可调,标准厚度16–32mm,适用于3000–10000rpm宽泛转速段,在不锈钢表面实现可控哑光拉丝效果,是当前拉丝工艺中最易控的通用型配置。
选择逻辑不取决于“哪个更好”,而取决于你正在解决的具体问题:是去除缺陷、统一纹理,还是最终提亮?三者分工明确,不可替代。
若任务是焊缝打磨、铸件清边或锈层剥离,夹砂飞翼轮是首选——它的翼片动态离心张开结构可自适应曲面,且磨料暴露充分,单位时间材料去除率比同类纤维轮高出约40%;但新手在小面积或薄壁件上使用易过切。
若目标是厨具手柄、水槽边缘等需哑光拉丝的部位,纤维轮更稳妥:其渐进式切削特性能稳定维持Ra 0.8–3.2μm的表面粗糙度,配合2026年新普及的“双密度过渡层”设计,拉丝深浅一致性提升明显。
若已接近成品阶段,需消除细微划痕、提升光泽度,带柄百洁布轮不可跳过——它对304/316不锈钢的冷加工适配性经行业通用标准验证,极少引发热变色或晶间腐蚀风险,是拉丝后终道工序的主流配置。
这类电磨头的实际表现,高度依赖三个隐性条件:转速匹配度、轴向压入量、冷却节奏——任一失控都可能导致打滑、烧焦或寿命骤减。
必须严格对照直磨机空载转速选择对应轮体:夹砂飞翼轮仅适配≥8000rpm机型,低于此值翼片无法充分张开,磨削力衰减超60%;百洁布轮若超12000rpm则基布易离心解体。
安装时,带柄类产品务必确保柄部完全插入夹头至限位环,压入深度不足会导致高速下微幅摆动,轻则拉丝不均,重则轮体甩脱——这是2026年多起售后案例的共性原因。
操作中须控制单点驻留时间:纤维轮连续接触同一位置超3秒即可能局部升温发蓝;夹砂飞翼轮建议采用“点—移—停”节奏,利用翼片自然散热间隙;百洁布轮虽耐热,但持续加压会加速磨料钝化,推荐轻压往复模式。
新手常把“能转动”当成“能用好”,却忽略结构适配、热管理与耗材迭代这三个深层变量。
误以为所有带柄轮都能通用直磨机——实际上,国产直磨机常见6mm柄径,而部分进口百洁布轮标配8mm柄,强行扩孔将削弱柄部强度,2026年新规已明确要求厂商在包装标注兼容柄径范围。
忽视不锈钢等级对轮体选择的影响:304可用全系,但含钼的316或双相钢需避开含氯磨料的旧款纤维轮,否则可能诱发微区电化学腐蚀;行业共识已转向无卤素粘结剂体系。
把“磨料没掉光”当作还能用——其实纤维轮树脂基体老化后硬度下降,会出现“越磨越糊”现象;夹砂飞翼轮翼片根部胶层疲劳开裂则引发异响与抖动。一个简单自查法:手持轮体轻弯,若有明显弹性形变或胶层分离声,即达更换临界点。
选对轮子,本质是让物理特性与你的作业链严丝合缝:
第一查直磨机空载转速是否落在轮体标定区间内;第二确认柄径与夹头匹配,不强改;第三按工件材质选定磨料类型(氧化铝/碳化硅/棕刚玉);第四根据目标粗糙度选择轮体密度(纤维轮分L/M/H三档);第五预留每轮2–3分钟自然冷却间隔,避免累积热损伤。
最常发生的执行偏差,是未测实际转速就直接装轮开工——不少用户反馈“换新轮反而效果差”,根源多在此处。金属表面处理,从来不是越快越好,而是越稳越准。
夹砂飞翼轮能不能用来抛光?
可以但不推荐:其高刚性结构和粗磨料设计初衷是高效切削,用于抛光易产生方向性深痕,且难以达到Ra<0.4μm的镜面要求;专业抛光应交由百洁布轮或布质布轮完成。
纤维轮和百洁布轮可以替换使用吗?
不能直接互换:二者弹性模量相差近5倍,施加相同压力时,纤维轮切入深度约为百洁布轮的3倍;混用会导致表面纹理突变,拉丝段与抛光段交接处易出现可见分界线。
不锈钢拉丝后为什么容易泛黄?
主因是局部过热引发氧化膜不均,常见于纤维轮持续驻留或夹砂飞翼轮转速过高;2026年起,主流厂商已在轮体背面增加铝箔导热层,选购时可认准带此结构标识的产品。
带柄百洁布轮用久了变硬还能用吗?
变硬是树脂粘结剂老化信号,代表弹性下降、缓冲能力减弱,继续使用会加大工件划伤风险,且抛光效率降低约35%;建议每累计使用8–12小时即评估轮体回弹状态。
直磨机配不同轮子,需要调整扭矩吗?
不需要主动调扭,但需关注负载反馈:夹砂飞翼轮启动时有明显瞬时阻力,若机器出现降速或异响,说明扭矩余量不足,应降速使用;百洁布轮则全程轻载,适合低功率机型。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
