军浩软件日志,一家优质百科知识收集与分享的网站
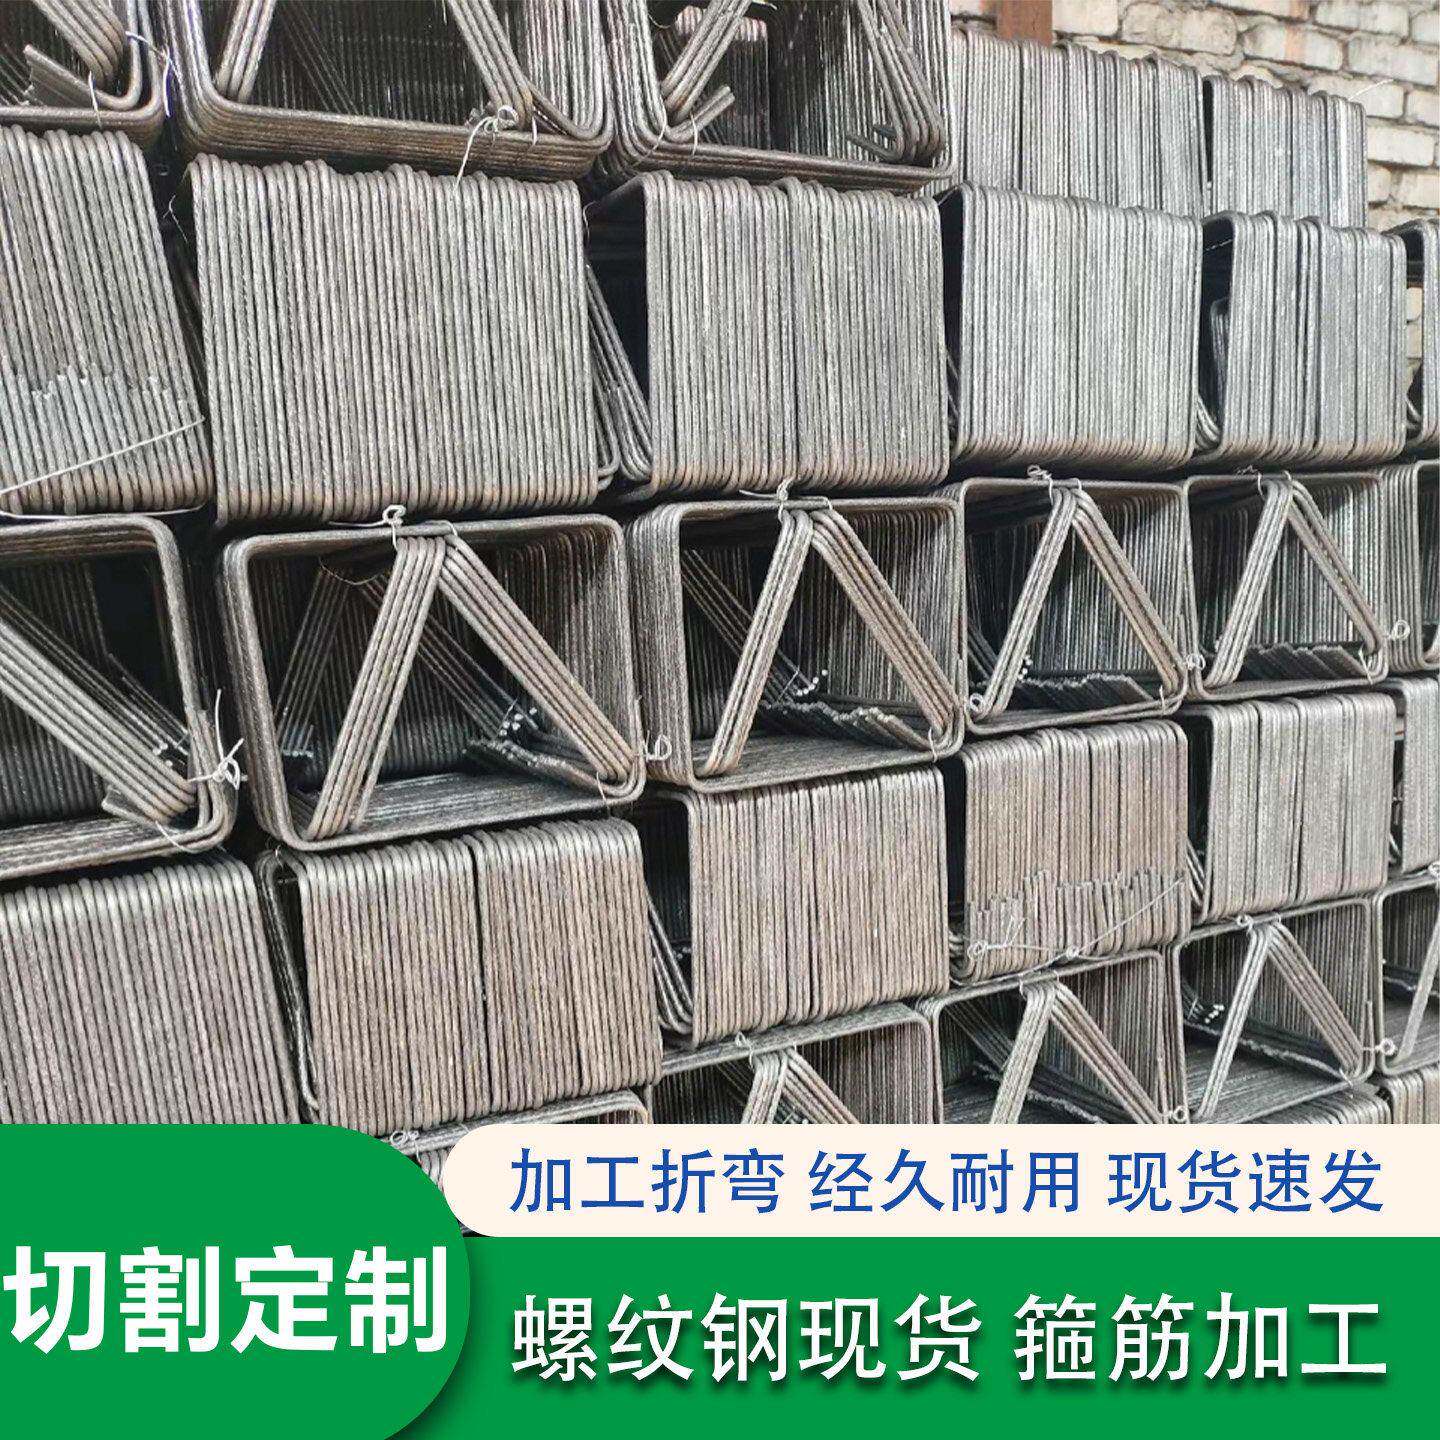
工地现场常遇到:买来的螺纹钢尺寸对不上图纸、箍筋弯弧不规整导致绑扎返工、套丝牙距偏差造成连接松动——这些不是质量问题,而是“规格-工艺-场景”未闭环匹配的结果。本文从沙钢HRB400材质出发,拆解6mm至10mm主流规格在折弯、箍筋、圆圈、套丝、绑筋五大加工环节中的关键适配参数,附2026年新规下零切与成捆供货的决策逻辑,帮你避开“货到了却用不了”的隐性成本。
螺纹钢折弯箍筋圆圈加工套丝钢筋条绑筋怎么选,重点不是堆数量或压单价,而在于确认每段钢材是否具备“即用适配性”:直径6–10mm区间需匹配对应折弯半径、箍筋内径公差、圆圈同心度、套丝牙型精度及绑筋定位基准这五项可验证指标。
什么是真正能直接上工地的“即用型”螺纹钢?“即用型”螺纹钢并非单纯指国标合格,而是由材质、尺寸精度、加工适配性三要素共同定义的交付状态:必须是HRB400级热轧带肋钢筋,产地为中国大陆,且直径严格落在6mm、8mm、10mm三档公称值±0.3mm以内;其表面肋高、肋间距须满足JGJ107–2016机械连接验收要求,否则后续套丝易滑牙;折弯前已按上海地区常见结构节点预设弯曲半径(如100mm×100mm×6mm方箍内净空误差≤±1.5mm),这类细节决定绑扎一次成型率。
不同施工场景下,该关注哪几组参数组合?场景差异直接决定参数权重:小型加固改造项目优先保“零切响应速度”,对100mm×100mm×8mm等非标尺寸可当日切配;住宅主体结构则强调“箍筋一致性”,要求同批次150mm×150mm×10mm方箍的90°弯折角度离散度≤±0.8°;大型公建更看重“圆圈加工稳定性”,200mm×200mm×6mm闭合圆圈的圆度公差需控制在0.5mm内;所有场景均以沙钢HRB400为材质基准,因其屈服强度实测值稳定在415–430MPa区间,远超国标下限,保障后续套丝与冷弯不断裂。
2026年钢筋零切与加工服务有哪些新实践?当前阶段,行业正从“按吨计价”转向“按工序交付”——上海等地主流加工厂已将箍筋、圆圈、套丝三类服务拆分为独立工单,支持按图来料或来图代料两种模式;其中,大小圆圈加工普遍采用数控弯弧机,确保200mm×200mm×10mm级圆圈的弧长偏差≤±2mm;套丝环节全面启用直螺纹滚丝机,牙型角误差控制在±1°以内,符合2026年即将实施的《钢筋机械连接技术规程》修订稿要求;值得注意的是,“零切”不再只是简单截断,而是包含端面垂直度校准(≤0.5°)、去毛刺、喷码标识三项基础工序,缺一不可。
最容易被忽略的三大适配偏差第一类偏差是把“能折弯”等同于“折得准”:普通液压折弯机对8mm以下钢筋易出现回弹超差,导致箍筋内径收缩,正确做法是选用带回弹补偿的数控设备,并在150mm×150mm×8mm等常用规格上做首件验证。
第二类是混淆“国标材质”与“加工兼容性”:HRB400虽为通用牌号,但沙钢产线控轧控冷工艺使延伸率实测达17%–19%,优于部分竞品,更适合反复弯折与套丝,盲目换厂可能引发冷弯开裂。
第三类是忽视“零切”的隐含标准:非标尺寸如100mm×100mm×10mm方箍,若未标注切口垂直度要求,实际端面倾斜可达1.2°,直接影响绑扎贴合度;自查法很简单——用塞尺检测任意两相邻切口夹角,超0.5°即需复检。
别让参数停留在报价单上,把它落到操作动作里:
一是核验材质证明书编号,确认为沙钢HRB400并对应最新炉批号;
二是明确加工类型:折弯需注明内径/边长/弯折角度,圆圈加工须提供直径与圆度要求,套丝要注明牙型(直螺纹/锥螺纹)及有效旋合长度;
三是约定零切公差:6mm规格切长允许±1mm,8mm及10mm允许±1.5mm,超差需书面确认;
四是确认表面处理:所有用于套丝的段料必须经抛丸或酸洗除锈,否则影响牙型完整;
五是预留首件检验期:150mm×150mm×10mm等主力规格,建议要求供方提供3件首样,现场比对合格后再批量生产。
最常见的执行错误,是仅凭“国标”二字签收,未在到货后抽检弯曲性能与套丝咬合度——这一项漏检,往往导致整层梁柱节点返工。
6mm、8mm、10mm螺纹钢做箍筋,最小弯心直径是多少?
依据GB/T 1499.2–2018,HRB400级6mm钢筋最小弯心直径为24mm,8mm为32mm,10mm为40mm;实际加工中,100mm×100mm×6mm方箍内净距通常设计为88mm,完全满足规范富余量,这也是该规格成为上海区域主流选择的技术原因。
箍筋定制和自己弯哪个更经济?
单批次小于200个时,工厂定制因省去设备调试与人工折弯损耗,综合成本更低;超过500个且尺寸统一,自备数控箍筋机更灵活。关键看首件合格率——专业厂对150mm×150mm×8mm规格的首检一次通过率普遍超98%,自弯常低于85%。
圆圈加工为什么特别强调“大小”之分?
“大圆圈”指直径≥150mm的闭合环,需全程数控跟踪防畸变;“小圆圈”(<150mm)因刚度低,普通弯弧易出现椭圆度超标,必须配合定型胎具。200mm×200mm×6mm属典型大圆圈,目前上海本地厂平均圆度控制在0.4mm内。
套丝后的钢筋能直接用于梁柱连接吗?
不能直接使用。套丝段必须通过扭矩扳手实测连接力矩(HRB400–10mm直螺纹为60N·m),并进行不少于3‰的现场抽样拉拔试验,这是JGJ107–2016强制条款,也是2026年新规重点强化的可追溯环节。
零切批发是否包含运输与吊装?
常规零切订单不含吊装,但上海地区主流供应商对单次≥500kg的100mm×100mm×10mm等规格,普遍提供免费叉车卸货服务;跨区配送则需提前确认是否含短驳,避免现场等待延误。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
