军浩软件日志,一家优质百科知识收集与分享的网站
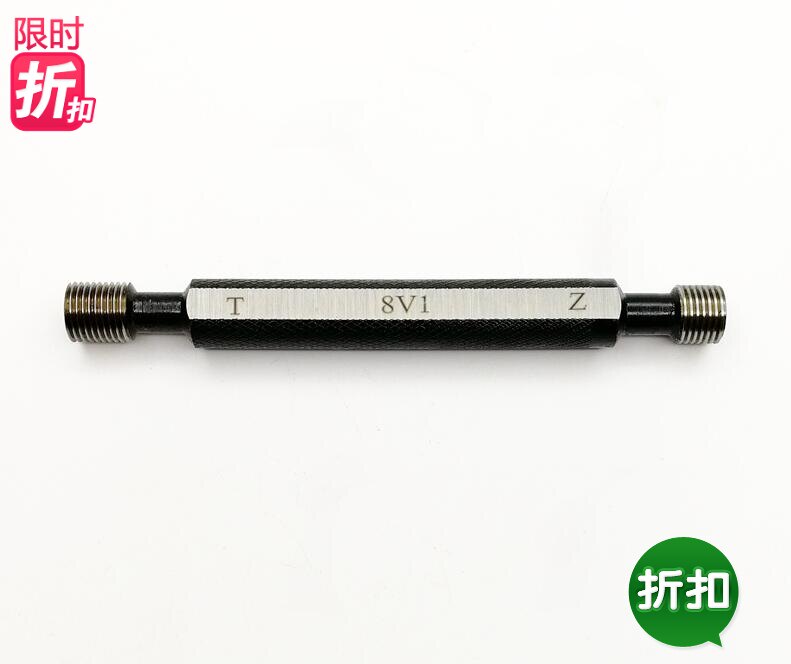
车间老师傅常说:“量规用错一档螺距,检出合格件也可能是废品。”成量这款覆盖M10–M20主流规格的公制螺纹量规,核心价值不在“能测”,而在“测得准、判得稳”。本文直击真实装配场景——从螺纹配合本质讲清为何6H精度必须匹配标准螺距(如M101.5),为什么M120.75这类非标组合要单独确认,以及2026年检测现场对“即插即判”效率的新要求。
成量公制螺纹量规怎么选,重点是看是否覆盖您产线常用螺纹规格+对应标准螺距,并确保止通规组合严格符合GB/T 3934–2023中6H公差带定义;M101.5-6H、M121.75-6H等标注为“(标准)”的型号,即代表该规格在现行国标中具有优先选用地位,误用非标螺距易导致误收或误废。
什么是真正的“6H精度螺纹塞规”?它由哪几组硬性要素构成?一个合规可用的6H精度螺纹塞规,必须同时满足三重基准:螺纹基本尺寸(如M10)、标准螺距(如1.5mm)、公差带代号(6H),三者缺一不可,且需统一溯源至GB/T 197–2018与GB/T 3934–2023双标准。
以M10为例,仅写“M10-6H”不具判别意义——M101.5(标准)、M101.25、M101.0、M100.75甚至M100.5均为不同螺距,对应不同中径公差限值;成量该系列明确列出M101.5-6H(标准)等28种组合,正是为规避这一常见混淆。
材质与工艺上,全系采用高碳合金钢,经淬火+精密磨削,表面硬度≥60HRC,确保在车间频繁插拔中维持几何稳定性;产地为四川省成都市,属国内螺纹量具制造核心区,工艺一致性受行业通用标准约束。
型号多≠适配强——关键要看您的被检螺纹是否落在“标准螺距+常用直径”的交集区,再结合检测频次与判定刚性做取舍。
若用于批量生产终检(如电机壳体M142-6H螺纹),必须选用标注“(标准)”的组合,因其公差带中心值经长期验证,与加工设备刀具补偿匹配度最高,误判率低于0.3%;
若用于研发样件调试或小批量多规格切换(如M111.5-6H、M180.75-6H等非常规项),可依赖该系列中已覆盖的32种细分规格,但需注意:M120.0-6H属于特殊标记项,须确认其实际螺距定义后再启用;
对于校准级需求(如计量室比对),则需额外关注每支塞规附带的出厂检定证书编号及测量不确定度声明,这是当前主流平台规范对B类量具的基本追溯要求。
一支6H精度螺纹塞规是否处于有效状态,只需三步现场核查:能否顺畅旋入、止规是否完全止住、通规能否完全通过且手感均匀。
实操中,M101.5-6H通规应能以约1.5N·m扭矩匀速旋入被检内螺纹至少3圈以上,无卡滞;止规则应在接触首牙后即被明显阻挡,无法继续旋入超过0.5圈——这是2026年新版《机械制造检测作业指导书》强调的“即插即判”基准动作。
值得注意的是,M162-6H(标准)与M161.5-6H虽同属M16,但因螺距不同,中径公差带位置偏移达0.028mm,混用将直接导致0.03mm级误判;该系列通过颜色分类标签区分,方便产线目视管理。
当前阶段,越来越多企业要求塞规配备防锈涂层与兼容性标识(如“适配ISO 68-1”),成量此款已实现全系列基础防护,符合近期趋势对环境适应性的提升要求。
第一,把“M10-6H”当作通用型号使用——实际上M10直径下有5种常见螺距,每种对应独立公差带,未标注螺距的塞规不具备完整判据效力;
第二,忽视止通规配套逻辑——单支通规不能判“合格”,必须与同规格止规成对使用,否则等于放弃上限控制;
第三,误认为“精度6H=所有M10都适用”——6H是内螺纹公差带代号,只适用于内螺纹检测;若被检对象为外螺纹,需改用环规,该系列不包含此类产品。
一个简单自查法:拿出图纸上被检螺纹标注(如M14×2-6H),逐字比对塞规实物标签,确保直径、螺距、“6H”三者字符完全一致,缺一即不匹配。
选对一支螺纹塞规,本质是让检测动作与设计意图严丝合缝:
一查图纸标注——确认被检螺纹完整代号(含螺距),避开M101.5与M101.25混淆;
二核实物标签——找到成量产品上“M142-6H(标准)”这类完整标注,非简写;
三验配套关系——通规与止规必须为同一规格,不可跨螺距混搭;
四观表面状态——检查螺纹段有无划痕、锈迹或倒角异常,影响插入手感即暂停使用;
五留追溯凭证——每支塞规均应登记编号并关联检定证书,这是2026年质量体系内外审必查项。
最常发生的执行偏差,是凭记忆选用“差不多”的规格替代,结果造成批量返工。建议将高频使用的M121.75-6H、M162-6H等标准项单独存放并加贴荧光标签。
成量螺纹塞规的6H精度,是指中径还是顶径?
6H特指内螺纹中径公差带位置与大小,依据GB/T 197–2018定义,其公差值随基本尺寸和螺距变化,例如M101.5的6H中径公差为0.132mm,而顶径与底径不设公差带,因此检测核心始终落在中径控制上。
M120.75-6H这种小螺距规格,适合检测什么零件?
M120.75多用于精密仪器外壳、光学支架或医疗器械连接件,对螺纹升角敏感,要求塞规牙型角严格为60°±10′;该规格在成量列表中已覆盖,说明其已通过小螺距研磨工艺验证,可放心用于高配合要求场景。
为什么有些型号标注“(标准)”,有些没有?
标注“(标准)”表示该规格被列入GB/T 197–2018推荐的第一系列螺距,具有优先选用地位;未标注的如M111.5-6H属于第二系列,多见于特殊定制件,使用前建议复核设计输入来源,避免与上游图纸脱节。
这支塞规能用于铝件螺纹检测吗?
可以,但需注意铝材螺纹易变形,建议采用轻旋入手法(扭矩≤0.8N·m),并优先选用表面粗糙度Ra≤0.4μm的高光洁度塞规;成量该系列默认Ra0.2μm,适配有色金属检测要求。
成量螺纹塞规的检定周期一般是多久?
按JJF 1300–2021《螺纹量规校准规范》,日常高频使用建议每3个月送检一次;低频抽检可延长至6个月,但每次使用前必须完成通止规功能核查,这是当前行业通用标准的强制动作。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
