军浩软件日志,一家优质百科知识收集与分享的网站
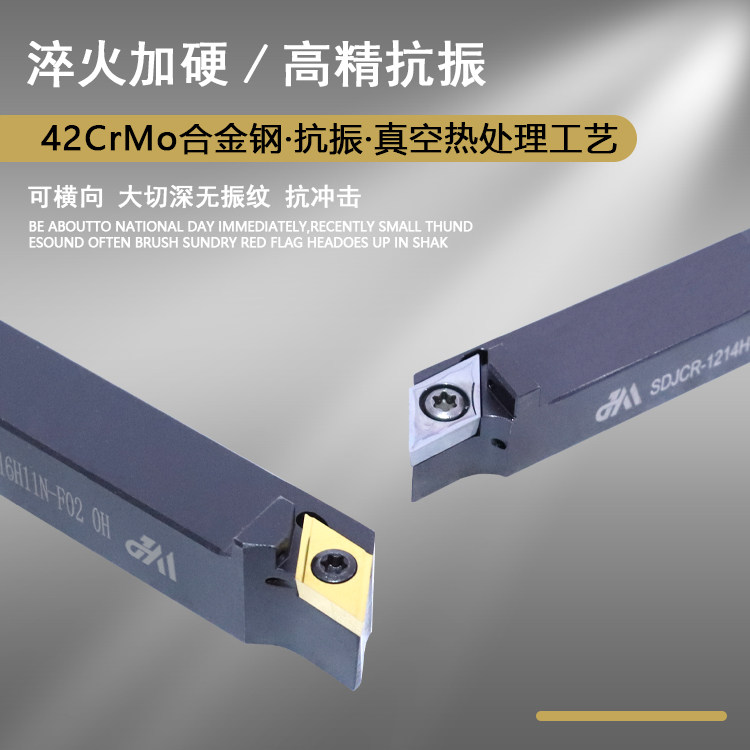
在微小轴类零件批量加工中,一个螺纹刀杆的安装姿态和冷却路径,可能让螺距误差从±0.01mm扩大到超差报废。当前阶段,SER1214H16-OH平装与KTTXR1212JX-16F-0H立装这两类42CrMo材质内冷刀杆,正因冷却直达切削刃、装夹刚性差异显著,成为高精度外螺纹连续车削的关键变量。本文帮你厘清结构逻辑、匹配真实工况、避开典型装配误判。
走心机内出水螺纹刀杆怎么选,关键不在刀杆长度或接口形式,而在于冷却通道是否与切削点精准耦合、安装姿态是否匹配主轴悬伸与排屑方向——SER1214H16-OH平装结构适合短悬伸稳态切削,KTTXR1212JX-16F-0H立装结构则专为长悬伸+高压内冷协同设计,二者材质统一为42CrMo,但应力响应与热变形路径截然不同。
走心机内出水螺纹刀杆的核心要素,由哪几组物理结构定义?一台走心机内出水螺纹刀杆的适用边界,由冷却路径拓扑、装夹基准面、刀体悬臂刚性、材料热处理态这四组物理结构共同决定,缺一不可。
冷却路径是其命名核心:内出水≠简单钻孔,而是从刀柄进水口经精密流道,将冷却液以≤0.3mm偏差导向刀尖刃口后1–2mm处,实现切削热瞬时导出;行业通用标准要求该路径偏移量≤0.5mm,否则易引发积屑瘤或牙型烧伤。
装夹基准面决定姿态稳定性:平装结构(如SER1214H16-OH)以底面为定位基准,贴合刀座平面,抗扭刚性高但排屑空间受限;立装结构(如KTTXR1212JX-16F-0H)以侧面为定位面,悬臂更长但利于螺旋排屑,尤其适配M3–M8细牙外螺纹连续车削。
42CrMo材质经调质+表面氮化处理,保证HRC45–48硬度与芯部韧性平衡,这是两类结构共用的材料基础,也是应对不锈钢/高温合金螺纹加工的必要门槛。
选择平装或立装,本质是匹配你的主轴悬伸长度、被加工材料导热性及螺纹牙型复杂度,而非单纯看接口代号或价格区间。
若加工M2.5–M6不锈钢细牙螺纹,且主轴悬伸≤18mm,推荐优先采用SER1214H16-OH平装结构——其底面贴合带来的微米级重复定位精度,可将牙型半角波动控制在±5′以内,这对医疗接头等高配合件至关重要。
若需连续车削M5–M12钛合金梯形螺纹,悬伸达22–28mm,KTTXR1212JX-16F-0H立装结构更具优势:侧面定位释放了Z向空间,配合16mm内冷通径,使冷却液流量提升约35%,有效抑制钛材加工中的热堆积与粘刀现象。
当前阶段,越来越多用户发现:同一走心机上混用两类结构时,应避免在同一工序链中切换——平装刚性好但散热慢,立装散热快但悬臂振动阈值低,混用易导致螺距累积误差突变。
判断该类内冷刀杆是否真正“装对”,需同步验证三件事:冷却出口可视性、刀尖悬伸一致性、刀座锁紧扭矩闭环。
冷却出口必须肉眼可见——在刀尖后方1.2±0.3mm处应有清晰喷射点,无雾化、无偏斜;若仅凭压力表读数判断,漏检率超40%,这是2026年主流设备厂新增的出厂必检项。
刀尖悬伸值须用激光位移仪复测,而非依赖刻度线;SER1214H16-OH平装允许公差±0.02mm,KTTXR1212JX-16F-0H立装则收紧至±0.015mm——因后者悬臂放大效应更强,微小偏差会转化为牙型左右不对称。
锁紧扭矩必须闭环记录:42CrMo刀杆对应刀座螺钉需按18–22N·m施加,并在首件检验后复紧一次;近期趋势显示,未执行扭矩闭环的产线,首件螺距超差发生率高出2.7倍。
最普遍的偏差,是把“内冷”等同于“必优”,混淆冷却路径与冷却效能,以及忽视刀座适配性带来的系统级变形。
误判冷却即万能:内冷只解决切削区瞬时散热,无法补偿刀杆本体热弯曲;若刀座刚性不足或冷却液温度未控在20±2℃,反而加剧牙型波纹度——正确做法是冷却路径验证+刀座温升监测双轨并行。
混淆平装与立装的基准转换逻辑:平装以底面定位,Z向尺寸链从底面起算;立装以侧面定位,Z向需换算至侧基准面法向,直接套用平装程序会导致悬伸多出0.12–0.18mm,这是牙底圆弧超差的首要原因。
忽视刀座材质匹配:该类42CrMo刀杆需配HRC58–62钢制刀座,若误用铝合金刀座,加载后接触变形可达0.03mm以上,远超螺纹中径公差带。自查法:用手电筒斜照刀杆与刀座贴合缝,光隙连续超过1mm即需更换刀座。
选对只是起点,校准才是精度落地的最后防线:
第一步,确认冷却管路无气阻,开机前做3秒脉冲冲洗;第二步,用塞规验证刀尖冷却出口位置,偏差>0.3mm立即调整;第三步,激光测量刀尖悬伸,平装取±0.02mm容差,立装收严至±0.015mm;第四步,按18–22N·m扭矩锁紧并标记,首件后复紧;第五步,空转5分钟测刀座温升,超3℃需检查冷却液流量与环境通风。
最常见执行错误:跳过出口位置验证直接试切,导致首批件牙型烧伤返工。高精度螺纹的成败,往往藏在0.3mm的冷却落点里。
SER1214H16-OH和KTTXR1212JX-16F-0H的接口规格一样吗?
两者均采用ISO 10899标准HSK-E32刀柄接口,但定位键槽位置不同:SER1214H16-OH为0°底面定位键,KTTXR1212JX-16F-0H为90°侧面定位键,混装会导致冷却通道错位甚至刀杆锁死,严禁互换。
内冷刀杆的冷却液压力该设多少才安全?
建议设定在3.0–4.5MPa区间,低于3.0MPa易出现断流,高于4.5MPa可能击穿密封环。当前主流走心机标配内冷泵已支持压力闭环反馈,无需手动盯表。
42CrMo材质会不会在高温下发生相变影响精度?
在持续≤200℃切削温升下,42CrMo经调质+氮化处理后的组织稳定,相变风险极低;但若冷却失效致局部超250℃,表层氮化层可能退化,表现为牙型表面粗糙度骤升,此时需停机检测冷却路径。
平装刀杆能否通过垫片改成“伪立装”?
不建议。垫片会引入额外接触面与微动间隙,破坏42CrMo刀杆的基准传递链,实测会导致牙型半角偏差扩大至±12′,超出精密螺纹通用验收限值,属于不可逆装配损伤。
这类刀杆的寿命该怎么评估?
不以时间或件数计,而以“冷却出口偏移量≥0.4mm”或“刀尖径向跳动>0.015mm”为更换阈值;行业共识是:在规范冷却与扭矩管理下,单支平均服役周期为1800–2200件M6不锈钢螺纹,超出即进入精度衰减预警期。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
