军浩软件日志,一家优质百科知识收集与分享的网站
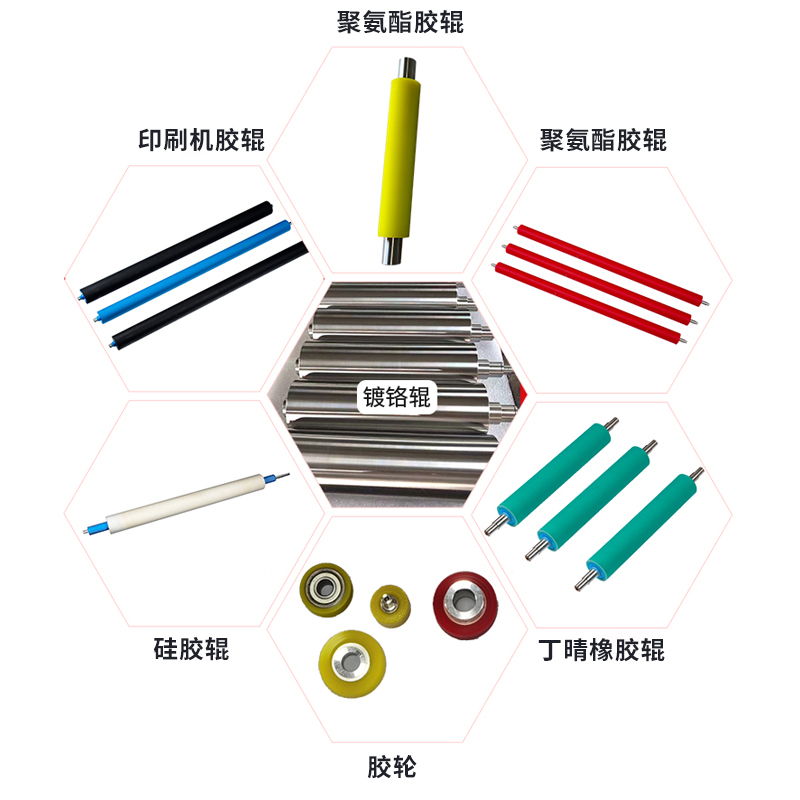
面对“聚氨酯、橡胶、硅胶”三种主流包胶材质,不少采购方花高价却用错类型——在印刷机上选了耐油性差的橡胶,在高温涂布线上用了不耐老化的普通硅胶。本文从实际工况切入,拆解三类材质的核心性能边界、常见失效场景及对应规格区间,并梳理厂家直供模式下必须确认的5项交付要素,帮你避开定制返工、交期延误、性能不达标的隐形成本。
胶辊定制怎么选,重点是先锁定工况参数再匹配材质,而非直接比价格或看样品外观;当前阶段,聚氨酯、橡胶、硅胶三类包胶材料在硬度、耐温、耐溶剂、抗老化等维度存在明确分野,选错一种,轻则精度漂移、重则批量停机。
胶辊定制的核心要素,由哪几组硬性参数共同界定?一套可量产交付的定制胶辊,必须由材质类型、邵氏硬度、外径与长度公差、包胶层厚度及表面处理这五组参数共同定义,缺一不可——它们共同构成设备适配性与工艺稳定性的技术底线。
材质类型决定基础化学兼容性:聚氨酯(PU)通常用于高耐磨、中等耐油场景,硬度多落在 Shore A 60–95 区间;天然/合成橡胶侧重弹性与动态回弹,常见于张力控制类滚筒,硬度集中于 Shore A 40–70;硅胶则专攻耐高温(长期≤200℃)、低压缩永久变形,但撕裂强度较低,硬度常控制在 Shore A 30–60。
包胶层厚度直接影响寿命与贴合度,行业通用标准为±0.3mm 公差,低于此值易导致脱胶,高于此值则影响动平衡;而表面处理(如镜面抛光、喷砂、刻纹)并非装饰,直接关联传墨均匀性或防滑抓取力。
胶辊不是越硬越好、也不是越耐热就越优,真正有效的配置取决于它在产线中承担的具体功能角色。
若用于印刷、涂布、复合等对表面精度敏感的工序,应优先锁定聚氨酯材质+邵氏硬度≥85A+表面粗糙度Ra≤0.2μm的组合,这类配置能保障线速度波动时的微米级接触稳定性。
若用于纺织、纸张输送、张力调节等需高频形变的环节,则天然橡胶或丁腈橡胶更适配——其40–60A的低硬度带来更好抱紧力,且动态疲劳寿命通常高于同硬度PU。
若运行环境持续高于150℃(如热风定型、UV固化后段),必须启用硅胶包胶,但须同步确认是否加装金属芯散热结构,否则长期服役易出现内层鼓泡,2026年新规方向已将该结构纳入高温工况推荐设计。
选择厂家直销,本质是把定制链路缩短为“需求—图纸—生产—交付”,但真正影响首单成功率的,是图纸确认后的三项隐性动作。
第一是基体材质与表面预处理确认:铁质/铝质/不锈钢芯轴需对应不同磷化或喷砂等级,未注明即默认按通用标准执行,可能导致后续包胶附着力不足。
第二是硬度检测方式约定:是按GB/T 531.1做成品抽检,还是每批次提供第三方硬度报告?目前主流厂家已支持出厂前每支胶辊标注实测硬度值(非标称值)。
第三是动平衡等级要求:普通输送可接受G40,但高速印刷机建议明确G6.3及以上,这项参数近年因设备提速而被频繁触发,2025年底起部分头部印机厂商已将其写入验收清单。
最常见的偏差,是把“包胶厚度”当成质量指标、用外观光泽判断表面精度、以及默认厂家会主动补全缺失工况参数。
认为包胶越厚越耐用是典型误解:超出基体直径15%的包胶厚度反而加剧离心应力,易致边缘开裂;合理厚度应满足包覆余量+热膨胀冗余,通常为基体直径的8%–12%。
仅凭目视判断表面是否达标极不可靠:镜面效果可能来自临时抛光蜡,而真正影响传墨一致性的Ra值需仪器测量;无书面Ra指标的报价单,实际交付往往浮动超±0.5μm。
更隐蔽的是参数依赖:用户只提“用于UV打印机”,却不说明线速度、承重、是否接触酒精类清洗剂——厂家按常规方案执行,交付后才发现溶剂渗透导致脱胶。一个简单自查法:提前整理出温度、介质接触类型、运行速度、负载形式四要素,再与厂家逐项对齐。
定制胶辊不是标准件,每一次确认都在降低返工风险:
一是确认材质对应的国标/行标编号(如GB/T 7759.1-2015对压缩永久变形的要求),而非仅写“优质硅胶”;
二是明确硬度检测位置(外圆面/端面/截面)及允差(如85±2A);
三是注明动平衡等级及测试转速(例如G6.3@3000rpm);
四是约定表面处理方式及Ra目标值(如“镜面抛光,Ra≤0.15μm”);
五是要求出厂附带材质证明+硬度实测记录+动平衡报告。
最常发生的执行错误,是签字确认图纸时未同步锁定检测标准,导致交付争议。产线调试期的胶辊适配,值得单独做一轮小批量验证。
聚氨酯胶辊和橡胶胶辊哪个更耐磨?
在干摩擦、中低速工况下,聚氨酯胶辊的体积磨损率通常比天然橡胶低30%–50%,尤其在接触纸张、薄膜等轻载面时优势明显;但若存在泥沙类硬质颗粒冲击,高硬度PU反而更易产生微观崩边,此时改用高弹性橡胶更稳妥。
厂家直销的胶辊,最小起订量一般是多少?
当前主流定制厂家对标准尺寸(如Φ100×300mm)支持单支起订,但需支付模具/工装复位费;非标尺寸或特殊表面处理,多数要求≥3支起订,这是为保障包胶硫化一致性所设的工艺下限,非商务门槛。
如何判断一支胶辊是否适合UV印刷环境?
关键看三点:包胶材料是否通过GB/T 1690-2010耐臭氧试验(UV灯会产生微量臭氧)、表面是否添加抗UV助剂、以及是否禁用含苯胺类塑化剂(易迁移污染墨路)。正规厂家会在材质说明中标注“UV稳定型”或提供相应检测依据。
胶辊包胶后还能二次加工吗?
可以,但仅限车削、磨削等冷加工方式,且必须确保加工余量≤0.15mm;任何涉及加热(如焊接、火焰校直)或强酸碱浸泡的操作,都会破坏包胶层分子结构,导致局部鼓包或硬度突变。
定制胶辊的常规交期是多少?
从图纸双方确认完成起算,常规材质(PU/橡胶)标准工期为12–18个工作日,含硫化冷却与静置时效;硅胶因需双段硫化,通常延长至20–25天;2026年起,多家头部厂家已上线“急单通道”,对Ra≤0.2μm+动平衡G6.3类订单承诺15工作日交付,需额外预约产能档期。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
