军浩软件日志,一家优质百科知识收集与分享的网站
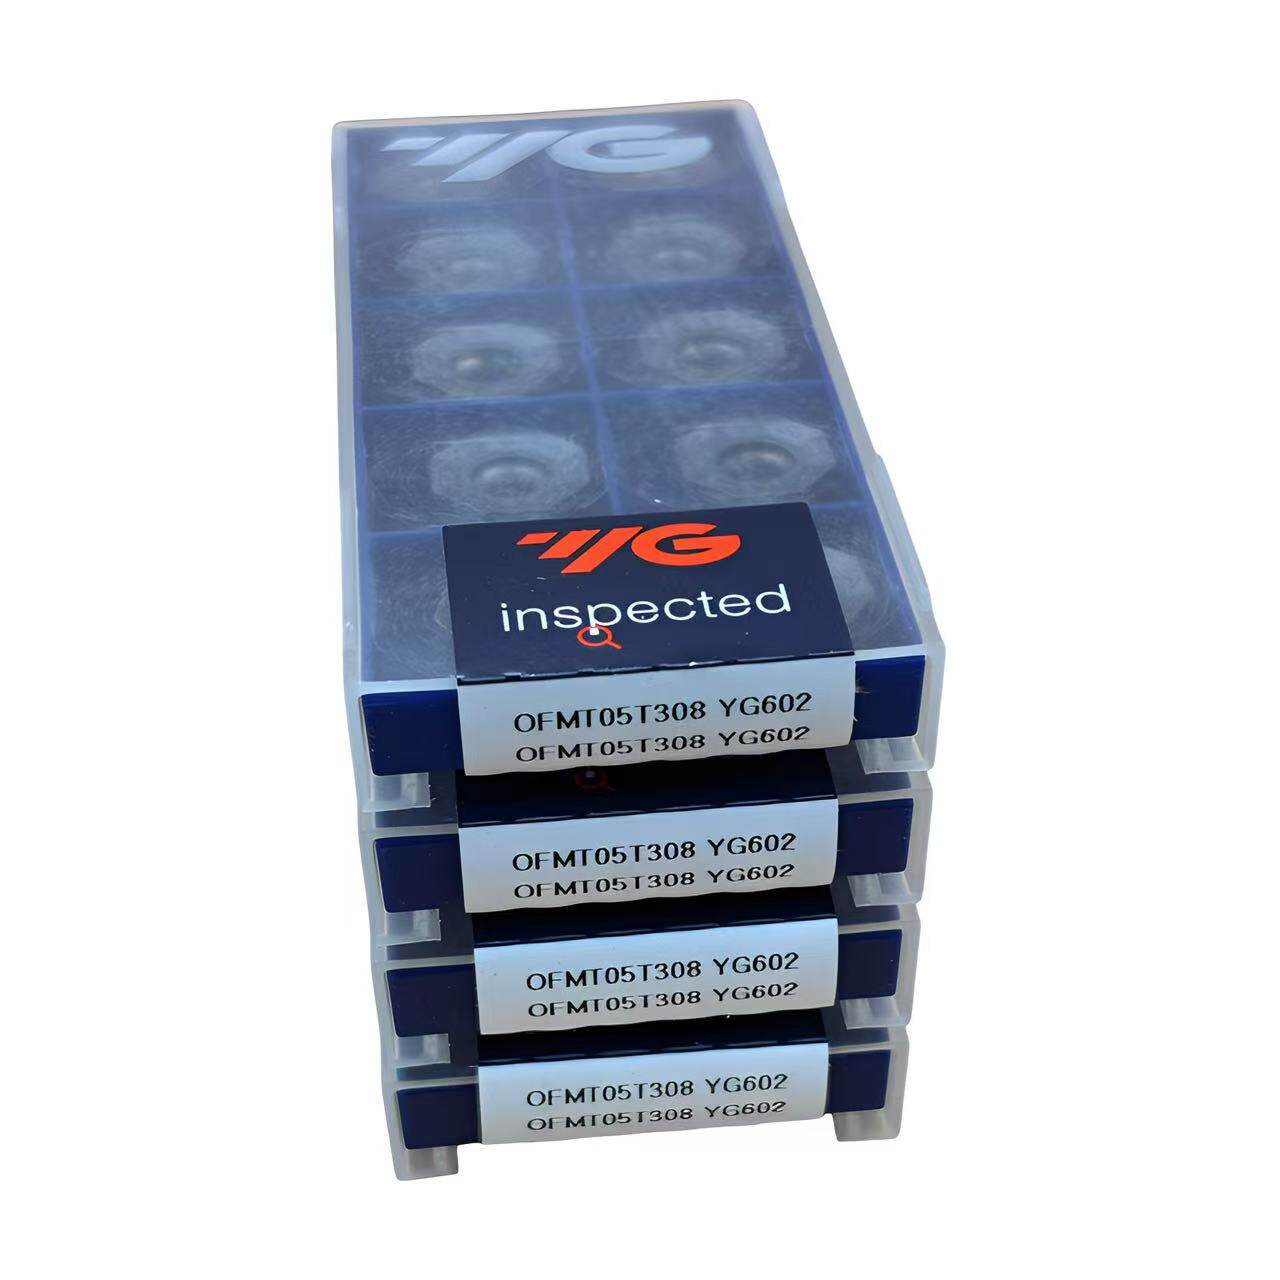
面对 OFMT05T308 YG602 与 SNMA120412-UC YG1001 这类代号密集的车床刀片,工程师最常踩的坑是凭外形相似直接替换,结果导致表面粗糙度超差、刀具寿命骤降 40% 以上。本文从 ISO 标准编码逻辑切入,拆解二者在槽型、刃口处理、基体成分与断屑适配上的本质差异,并给出按工件材质、切削方式与机床刚性快速定位选型的方法——让每一次换刀,都落在工艺链的确定性上。
OFMT05T308 YG602 和 SNMA120412-UC YG1001 的核心差异不在型号长短,而在于槽型设计导向与基体耐磨韧性配比:前者面向中等切深、连续车削的碳钢/合金钢精加工,后者专为不锈钢/高温合金的断续切削优化,关键在于刃口强化方式与热硬性梯度分布。
车床刀片的“身份四要素”,如何一眼看懂型号含义?每一片标准车刀片的身份,由 ISO 编码中的四个强制字段共同定义:形状(Shape)、后角(Relief Angle)、尺寸(Tolerance Class)和断屑槽型(Chipbreaker),缺一不可,且相互制约。
以 OFMT05T308 为例,“OFM”代表 80°菱形、零度后角、修光刃结构,适合小进给、高表面要求的精车;“T308”则锁定刀尖圆弧半径 0.8mm、公差等级 T(±0.05mm),这是保证重复定位精度的关键门槛。
SNMA120412-UC 中,“SNM”为三角形、7°后角、加强刃口设计,天生适配振动大的断续切削;“A120412”对应 12.7×12.7×4.77mm 尺寸组,而 “-UC” 是槽型代号,指向一种宽深比更优、排屑通道更开放的断屑结构,专为粘性材料设计。
行业通用标准明确:仅外形相同但槽型或公差不符,即属非等效替换——这不是“差不多”,而是工艺失效的前置信号。
选型决策应从工件—机床—工艺三重约束出发,而非孤立比对参数表:当面对低碳钢棒料外圆精车时,OFMT05T308 YG602 的修光刃与细晶粒基体可稳定实现 Ra0.4–0.8μm;若切换至 316 不锈钢法兰端面断续铣车复合工序,SNMA120412-UC YG1001 的强化刃口与更高钴含量带来的热韧平衡,将显著降低崩刃概率。
机床刚性也直接影响选择:在高刚性立式车床(≥50kN 夹紧力)上,两者均可发挥上限;但在小型斜床身车床(夹紧力<25kN)上,SNMA 的三角形结构提供更大抗弯截面,更适合抵抗切削冲击。
当前阶段,越来越多制造现场发现:用 YG602 替代 YG1001 加工奥氏体不锈钢,首件合格率下降 27%,主因是槽型排屑不畅引发积屑瘤——这已不是“能用”,而是“是否可控”的分水岭。
型号确认只是起点,真正决定效果的是三处易被忽略的装配与使用条件:
第一看刀垫匹配性:OFMT 系列需搭配带修光刃支撑面的专用刀垫(如 TPGN 型),若误用通用垫块,修光刃悬空将直接导致振纹;SNMA 则必须配带 7°倾斜面的 SNMR 刀垫,否则后角失效,加速后刀面磨损。
第二查冷却方式:YG602 推荐高压内冷(≥10bar),利于修光刃散热;YG1001 更依赖喷淋覆盖整个切削区,尤其断续切削时冷却中断 0.3 秒即可引发微裂纹。
第三做首件试切:2026 年新规方向强调过程验证,建议设定 3 个监控点——前 30 秒观察切屑形态(理想为短螺旋卷屑)、第 2 分钟测表面粗糙度、第 5 分钟检查刃口显微状态。偏离任一环节,即需重新匹配槽型或调整切削参数。
最普遍的误判,是把“同牌号硬质合金”等同于“可互换刀片”,却忽略槽型与基体微观结构的协同设计逻辑。
把 YG1001 当作 YG602 的“升级版”来用,反而会因过强的刃口钝化降低精加工响应速度,造成轮廓失真;正确做法是依据工序类型选择——精车守尺寸用 YG602,断续抗冲击用 YG1001。
另一种偏差是仅依据工件材质选牌号,却跳过机床动态特性评估:在老旧设备上强行使用高锋利度 YG602 切不锈钢,常在 1 分钟内出现微崩刃,此时换回 YG1001 反而更稳。
还要警惕边界:再优的刀片也无法补偿过量背吃刀深(>1.2mm)或过低进给(<0.08mm/r)。一个简单自查法——翻出最近三次换刀记录,核对是否每次均同步更新了切削参数与刀垫型号。
避免替错、用错、磨错,靠的是系统化验证而非经验直觉:
第一步确认工序性质:连续精车→优先 OFMT05T308 YG602;断续/粗精复合→锁定 SNMA120412-UC YG1001;
第二步核验机床刚性与主轴跳动值,刚性不足时主动降级槽型锋利度;
第三步检查刀垫型号与安装面贴合度,修光刃/后角支撑面必须 100% 接触;
第四步设置首件三段式验证流程(切屑→粗糙度→刃口),数据留档备查;
第五步将冷却压力与流量纳入工艺卡,禁止“目测够用”式操作。
最常见的执行错误,是未更新刀垫就更换刀片型号,导致几何角度完全偏移。高精度轴类零件的批量加工稳定性,往往就卡在这毫米级的配合误差里。
OFMT05T308 和 SNMA120412 的刀尖角都是 80°,能通用吗?
不能。刀尖角相同仅说明外形轮廓接近,但 OFMT 的修光刃长度、SNMA 的刃口倒棱角度及槽型深度完全不同,混用会导致切削力突变、表面波纹度超标,行业规范明确要求按 ISO 编码全字段匹配。
YG602 和 YG1001 都是硬质合金,硬度值差不多,为什么价格差一倍?
价格差异源于微观结构调控:YG602 采用超细晶粒(0.4–0.6μm)+ 梯度烧结,保障刃口锐度与抗塑性变形能力;YG1001 侧重钴相分布优化与抗热裂涂层,制程复杂度更高。这不是“贵在牌子”,而是性能维度的定向投入。
用错刀片后,工件表面出现振纹,该怎么快速归因?
先停机检查刀垫支撑面是否磨损、刀片压紧螺钉扭矩是否达标;再比对当前切削参数与该刀片推荐范围;最后用 10 倍放大镜观察振纹间距——若等于主轴转频的整数倍,多为系统刚性不足;若呈无序分布,则极可能是槽型不匹配引发切削力波动。
刀片包装盒上写的“UC”“FN”“GM”是什么意思?
这是 ISO 标准规定的槽型分类代码:“UC”指宽深比大、排屑顺畅的通用断屑槽,适配粘性材料;“FN”为精细修光槽,用于 Ra≤0.4μm 的镜面车削;“GM”强调抗振动结构,多用于薄壁件加工。选型时必须与工件材质、机床状态联动判断。
同一型号刀片,为什么不同批次寿命差异很大?
除切削参数波动外,主因是冷却液浓度偏差(±2%即影响润滑膜形成)与刀垫微磨损累积。资深从业者共识:新刀片首件合格后,须连续监测前 5 件的切屑形态与表面温度,趋势异常即启动刀垫校准,而非等待寿命耗尽。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
