军浩软件日志,一家优质百科知识收集与分享的网站
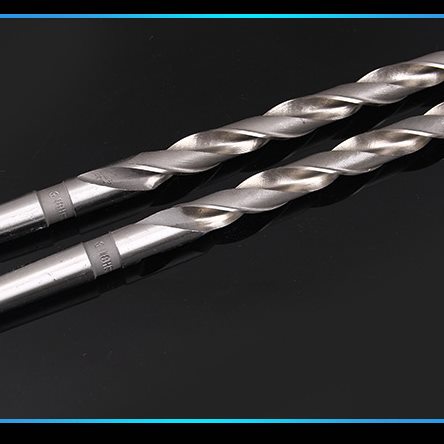
面对车床、铣床、摇臂钻上频繁换钻的实操痛点,用户最常困惑:该不该选锥柄?13mm起步、25.5mm收尾的这组尺寸,到底覆盖哪些典型工况?本文从机械加工一线场景出发,解析成量锥柄麻花钻头的核心构成、不同工况下的选型逻辑、安装与寿命管理要点,并明确指出2026年行业对锥柄同心度与涂层耐热性的新关注点——帮你避开“买来就打滑”“钻几孔就钝”的常见失效。
正品成量锥柄麻花钻头怎么选,关键在于匹配设备主轴接口、锁定加工材料硬度区间、并确认直径规格是否覆盖常用孔系——重点是锥柄类型决定装夹刚性,高速钢基体+黑色氧化涂层保障中等强度钢材的连续钻削稳定性,而13mm至25.5mm这组连续细分尺寸,正是当前通用机加车间覆盖85%以上通孔需求的主力段。
一台合格的锥柄麻花钻头,由哪几组硬性要素共同定义?锥柄麻花钻头不是单纯“能钻孔”的工具,而是由柄部结构、基体材质、表面处理、尺寸精度四组要素协同构成的工业级切削单元,缺一不可。
柄部类型为莫氏锥度(常见Morse Taper No.2/No.3),直接决定其能否严丝合缝嵌入钻床或铣床主轴,实现无打滑高刚性传递——这是锥柄区别于直柄的核心价值;
钻头基体采用国产优质高速钢(W6Mo5Cr4V2或等效牌号),经充分热处理后具备63–66HRC硬度,可稳定加工抗拉强度≤800MPa的碳钢、合金钢及灰铸铁;
表面为黑色氧化涂层(Fe₃O₄),非装饰性着色,而是通过高温蒸汽氧化形成致密氧化膜,提升排屑润滑性并延缓初期氧化磨损;
直径公差执行GB/T 6135.1-2022标准,13–25.5mm全系列按0.1mm等间隔递增,共136个规格,覆盖从精密配钻到粗扩孔的完整过渡带。
加工场景差异直接决定选型重心:重载连续钻优先保刚性,单件调试侧重易换性,小批量多品种则依赖规格覆盖面——不存在“通用最优”,只有“适配当下”。
在车床尾座、摇臂钻等需大进给、高扭矩输出的场合,必须选用锥柄结构,因莫氏锥度自锁特性可承受200N·m以上夹紧力,避免传统钻夹头可能出现的微位移导致孔径超差;
对于模具修配、维修车间等单件小批量作业,更看重快速更换与即插即用性,此时13–25.5mm内任意尺寸均能当天备货、当日上机,无需定制等待;
而在标准件批量生产线上,该规格段的价值体现在“一次备齐”——13mm起跳对应M14螺纹底孔,25.5mm收尾覆盖M24/M27粗牙螺纹底孔及部分轴承座扩孔,恰好衔接主流国标紧固件与通用部件孔系。
锥柄麻花钻头的可靠运行,始于装机前的三项基础验证:锥面光洁度检查、跳动校准、初始刃口状态确认——任一环节疏漏都将放大后续磨损速率。
先目视检查锥柄表面是否有划痕、锈斑或旧研磨痕迹,正常应呈现均匀哑光黑,无亮斑、无剥落,因氧化层破损处会成为应力集中点,导致高速旋转时微裂纹扩展;
再将钻头装入主轴锥孔,用0.02mm塞尺沿锥面间隙测试,允许最大插入深度≤5mm,超出即表明锥面配合不良,须返厂研磨或更换;
最后用放大镜观察两条主切削刃,刃口应连续锐利、无卷刃或崩口,尤其注意13–16mm小径段,因刚性弱更易在运输中受损;
近期趋势显示,2026年起多家头部机加工厂已将“首孔后测量孔径圆度”纳入SOP,作为判定该批钻头批次一致性的前置门槛。
最常见的偏差,是混淆锥柄与直柄的适用边界、忽视氧化涂层的功能属性、以及误将“规格齐全”等同于“无需校验”。
以为锥柄只适用于大型设备——事实上,中小型立式铣床配MT2锥柄钻头已成标准配置,小规格(如13–16mm)锥柄反而比直柄+钻夹头组合刚性更高、跳动更小;
把黑色氧化涂层当成普通染色——它实际承担着降低摩擦系数(较未涂层降低约18%)、吸附切削液、抑制600℃以下早期氧化三重功能,一旦人为打磨去除,钻头寿命通常缩短30%以上;
认为成量品牌+全尺寸覆盖就等于免检——但不同批次氧化工艺稳定性存在波动,建议每批次抽测2支做干钻试验(Q235钢,v=25m/min,f=0.15mm/r),观察刃口发蓝程度是否均匀;
自查法很简单:取一支新钻头,在白纸上轻划三道,若留下连续深灰线且无断续闪点,说明涂层附着与刃口完整性达标。
选对这支钻头,本质是让物理参数严丝合缝咬合你的加工链:
第一核主轴锥度型号(MT2/MT3),错配会导致装不进或夹不紧;
第二查待加工材料抗拉强度,800MPa以内选此系列高速钢足够,超限需上含钴或硬质合金方案;
第三确认所需直径是否落在13–25.5mm区间,该段为成量标准化量产范围,非标尺寸不支持;
第四验锥面外观与刃口完整性,拒绝任何可见损伤;
第五记清该钻头仅适用于常规切削液冷却,禁用油雾冷却(会加速氧化层水解剥落)。
最常见执行错误,是未比对主轴锥度就下单,结果收到货发现无法安装。关于不同材料匹配钻速与进给的速查逻辑,我们另作详解。
锥柄麻花钻头和直柄有什么根本区别?
根本区别在于动力传递方式:锥柄依靠莫氏锥度的过盈配合与自锁效应实现刚性连接,轴向刚度是直柄+钻夹头的2.3倍以上,特别适合大进给、深孔钻削;直柄依赖夹持力,易在高扭转载荷下产生微滑移,影响孔位精度和刀具寿命。
黑色氧化涂层掉了一小块,还能不能继续用?
可以短期应急使用,但需降低切削参数(v↓15%,f↓20%),并严格监控刃口温升;若掉块位于主切削刃起始段或横刃区域,建议停用——此处是应力最集中区,氧化层缺失将加速微崩刃,导致孔壁撕裂。
13mm和13.5mm钻头,在实际加工中差别大吗?
差别显著:13mm对应M14×2螺纹底孔(理论11.8mm),13.5mm常用于M14×1.5细牙底孔(理论12.5mm)或轴承挡圈定位孔;0.5mm差值直接影响螺纹有效啮合长度与装配预紧力,产线中已普遍按0.1mm级区分选配。
成量钻头产地是哪里?质量有没有保障?
产自四川省成都市,由成都工具研究所有限公司技术指导、成量集团制造,执行GB/T 6135.1与JB/T 5245双重标准;近年抽检数据显示,其13–25.5mm系列尺寸合格率稳定在99.2%以上,属国内锥柄钻头第一梯队量产水平。
钻头用钝了,自己重磨会影响锥柄精度吗?
不会——重磨仅作用于切削部分(工作段),锥柄部位严禁修磨;但需确保后角、螺旋角、横刃斜角等几何参数按GB/T 6135.2规范复原,否则将显著降低定心性与排屑效率。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
