军浩软件日志,一家优质百科知识收集与分享的网站
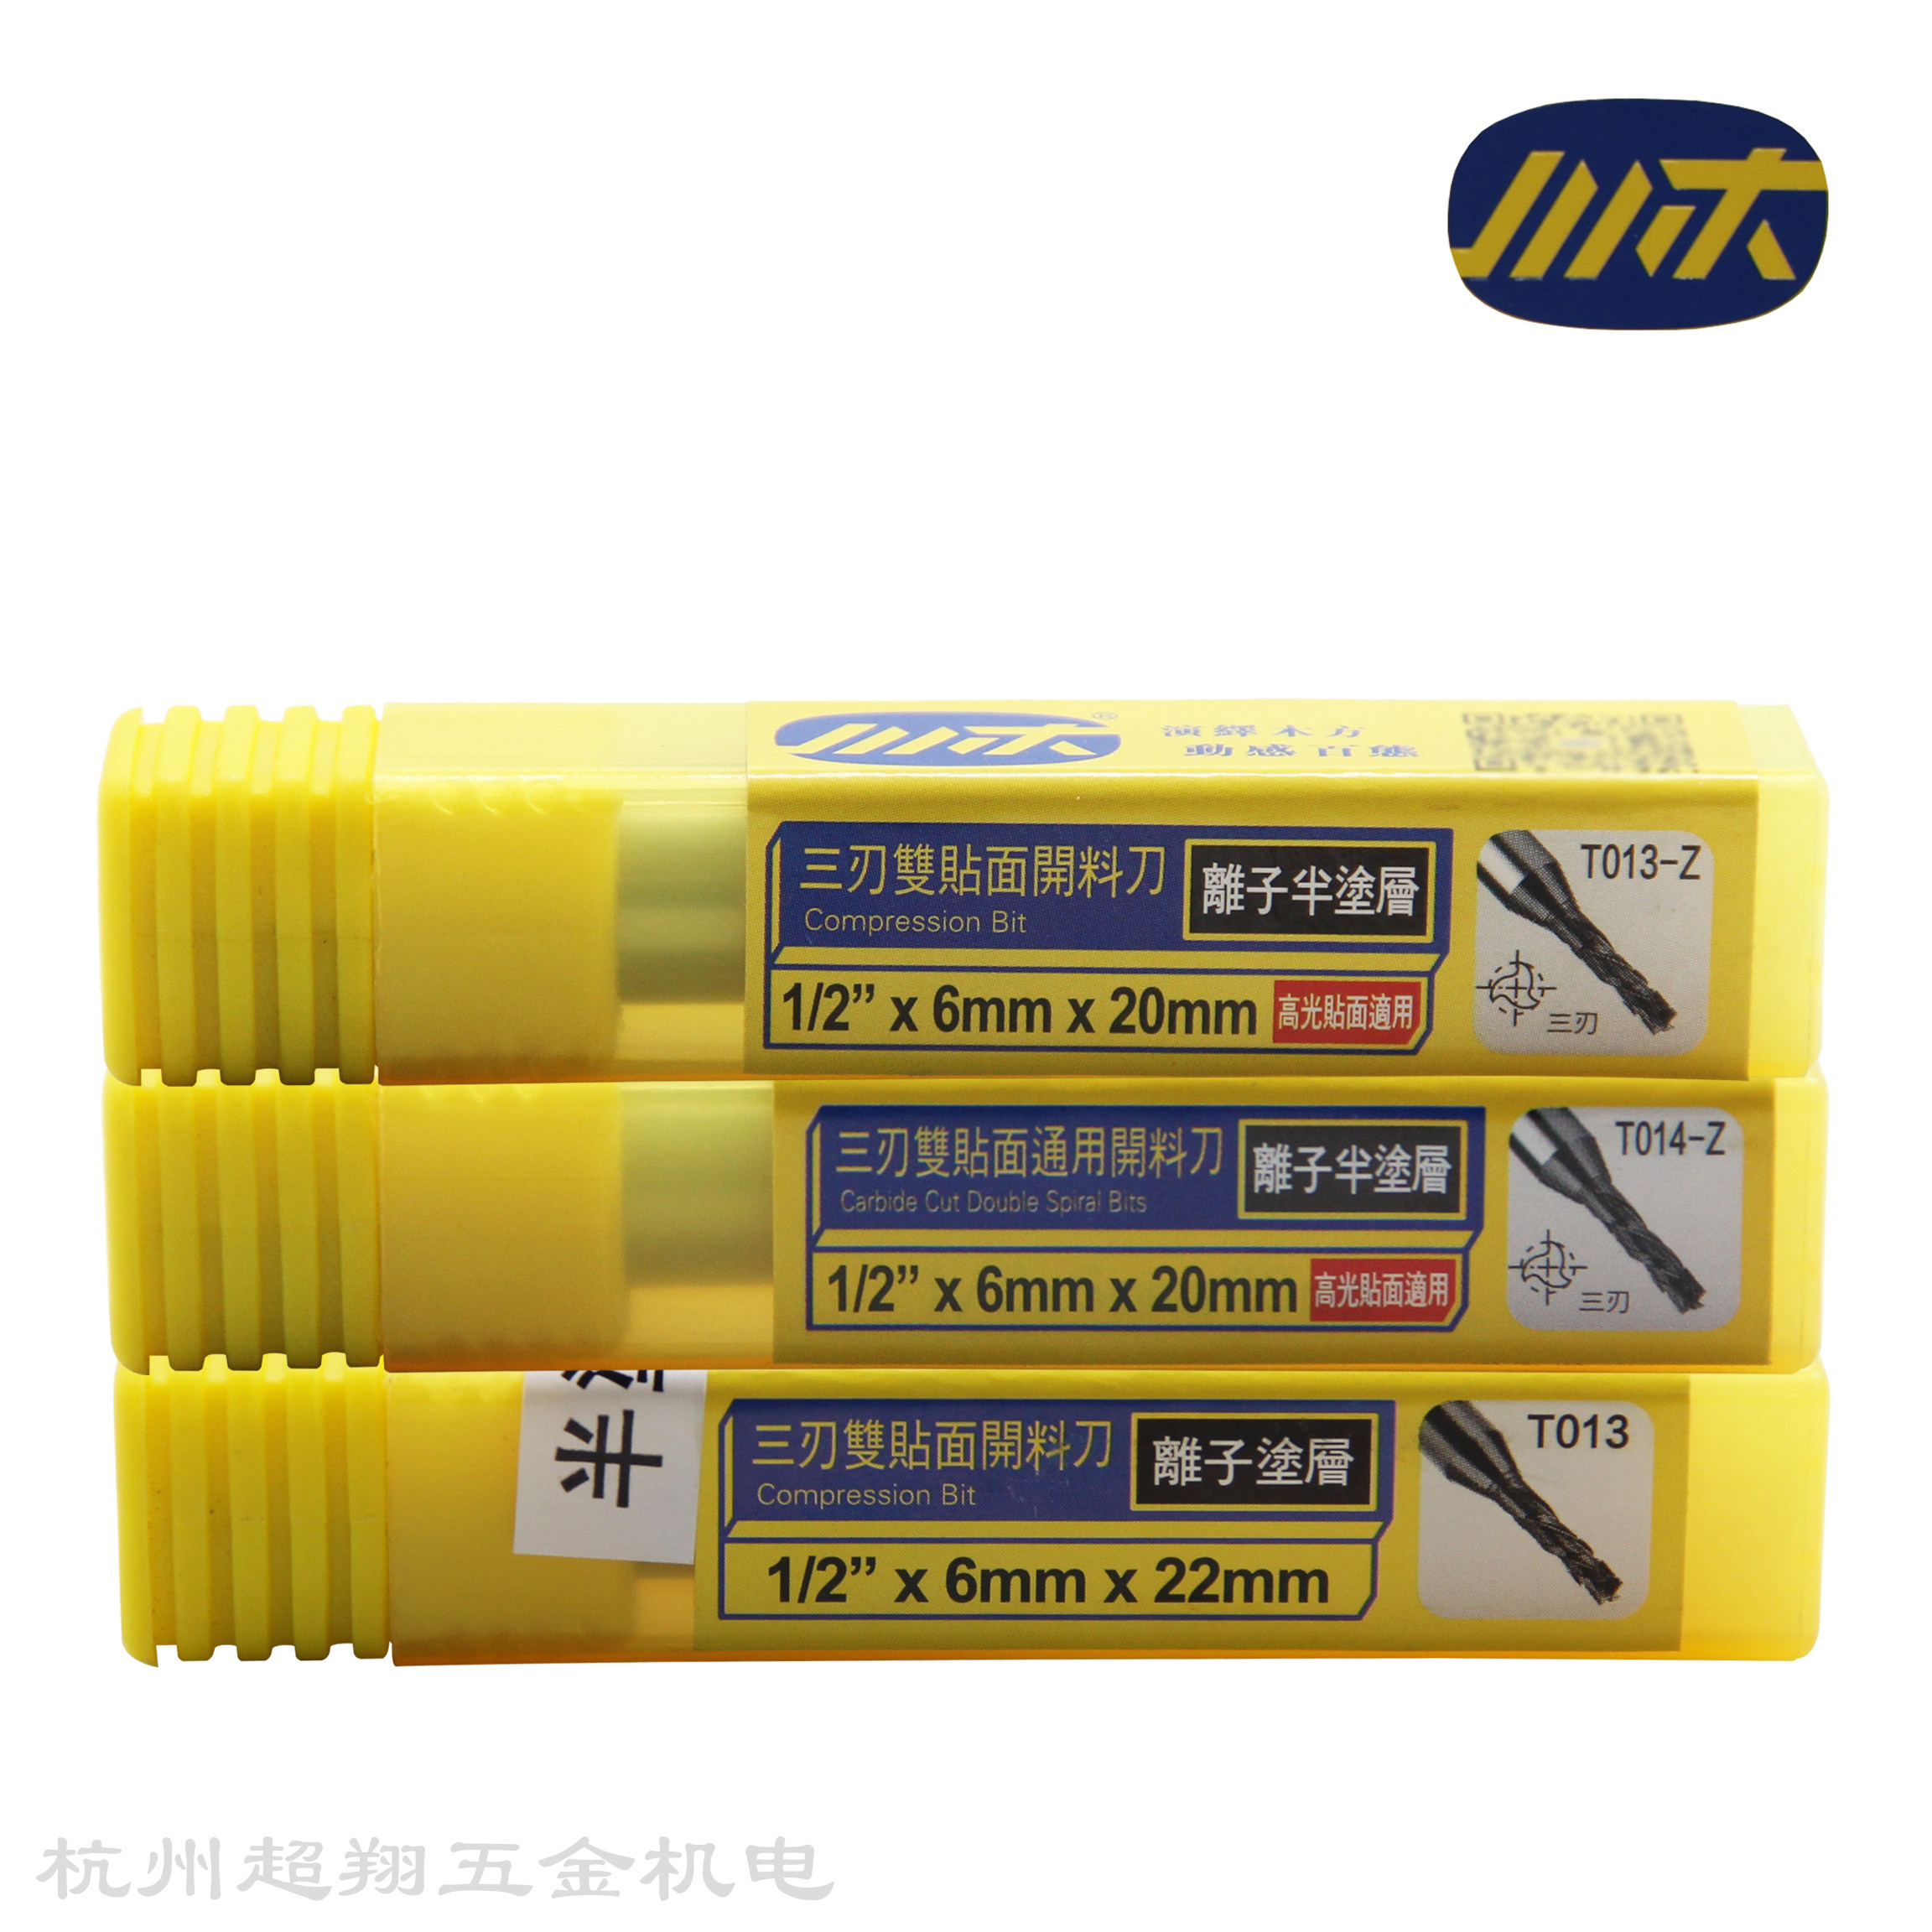
做柜门、饰面板或定制家具时,高光板一划就留痕、双贴面一崩就返工——表面光洁度和边缘完整性,往往卡在开料刀的刃数、涂层和基体刚性上。本文从真实CNC加工场景出发,拆解川木(五金)T013这类三刃双贴面开料刀的核心适配逻辑:为什么三刃比两刃稳、全涂层比半涂层抗刮、钛钢基体在连续切削中如何守住尺寸一致性,并附开机前必查的5项参数匹配清单。
川木刃刀T013开料刀怎么选,关键不在刃数多或价格低,而在是否匹配高光板双贴面材料的“零崩边”需求——重点是三刃结构带来的切削稳定性、全涂层提供的刃口耐磨性,以及钛钢基体在持续进给下的抗振变形能力。
决定高光板双贴面开料质量的,是哪几组核心要素?一款专用于高光板双贴面加工的数控开料刀,其实际表现由刃数结构、涂层方式、基体材质、刃径/刃长组合这四组要素共同界定,缺一不可。
三刃结构是当前行业通用标准中平衡排屑效率与切削刚性的最优解:相比两刃易振、四刃易堵屑,三刃在18–22mm刃长区间内能稳定维持0.02mm以内的跳动公差,这对高光板表层PET膜的无痕切入至关重要。
涂层方式直接决定刀具寿命和表面光洁度,T013提供全涂层与半涂层两类,其中全涂层覆盖整个刃部及过渡区,可将单刃切削寿命延长至约120–150分钟(按常规进给速度),而半涂层仅覆盖刃口前端,更适合间歇性轻载加工。
基体采用钛钢材质,在保持硬度(HRC58–60)的同时兼顾韧性,相比普通高速钢,其在连续切削中尺寸变化率降低约40%,这是保证批量加工中板件尺寸一致性的底层保障。
加工场景决定配置取舍:双贴面高光板重在“零崩边”,覆膜密度板重在“低毛刺”,实木贴皮则需“高锋利度+抗冲击”。
面对高光板双贴面,必须锁定三刃+全涂层+钛钢基体这一组合,且优先选用刃长20–22mm、刃径6–8mm的规格——该区间在多数国产CNC设备上能实现0.08–0.12mm/r的稳定进给,是目前主流平台规范推荐的高光板安全切削窗口。
若用于中密度板开槽或修边,半涂层版本即可满足日常需求,尤其适合小批量、多换刀的柔性产线;但一旦涉及≥0.5mm厚PET膜或UV固化饰面,全涂层即成刚性门槛。
近期趋势显示,2026年起新投产的智能产线已开始将“全涂层覆盖率≥95%”纳入刀具入厂检验项,说明涂层完整性正从工艺偏好升级为质量控制指标。
判断T013是否真适配,不能只看参数表,而要观察三处实操反馈:切削声音是否平稳、板材边缘是否有微崩、刀具温升是否均匀。
正常状态下,三刃结构应呈现低频连续切削音,若出现断续“咔哒”声,大概率是刃长与主轴夹持深度不匹配(建议夹持深度≥刃长2/3);
高光板边缘若在0.1mm范围内出现白痕或细微剥离,需检查是否误用半涂层型号,或进给速度超出该刃径对应的安全上限;
钛钢基体的温升曲线应平缓,若单次连续加工15分钟后刀柄明显烫手,可能是冷却液流量不足或主轴跳动超0.015mm,此时需停机校准而非继续提速。
2026年新规方向强调过程可追溯,建议记录每次换刀后的首件检测结果(崩边长度、光洁度Ra值),形成简易过程履历。
最普遍的偏差,是把“三刃”等同于“一定不崩边”、用“进口品牌”替代“适配性验证”、以及忽视主轴状态对刀具表现的放大效应。
三刃只是基础结构,若未配合全涂层与钛钢基体,或主轴跳动超标,仍会出现边缘毛刺;正确做法是将三者作为整体验证单元,而非单独评估某一项。
另一个误区是默认进口刀具普适性强,事实上,国产设备主轴锥度、转速响应与国外存在差异,川木(五金)T013正是针对大陆主流CNC主轴接口(BT30/BT40)和常用转速段(12000–18000rpm)优化设计的,适配性反而更高。
还要警惕“涂层越厚越好”的误判:过厚涂层会降低刃口锐度,全涂层的关键在于致密性与结合力,而非厚度堆砌。一个简单自查法——用10倍放大镜观察刃口,无剥落、无色差断层即为合格。
选对刀,本质是让刀具特性与你的加工链路闭环咬合。按执行优先级列好动作:
第一,确认板材类型——高光板双贴面必须用全涂层三刃款;第二,量实主轴夹持孔径与跳动值,确保夹持深度≥刃长2/3且跳动≤0.015mm;第三,对照刃径与刃长组合,6–8mm刃径搭配20–22mm刃长为当前阶段最稳妥选择;第四,检查冷却方式是否匹配(全涂层推荐雾状冷却或微量润滑);第五,首件必测边缘崩边量与表面粗糙度。
最常见的执行错误,是跳过主轴状态检查直接装刀,导致本可避免的崩边归因于刀具本身。板材与设备之间的“界面适配”,永远比单一参数更重要。
T013的“三刃”和普通两刃开料刀差别大吗?
差别显著:三刃在同等转速下切削力分布更均衡,减少单刃负荷峰值,使高光板表层PET膜受力更均匀;实测数据显示,三刃结构可将边缘崩边率降低约65%,尤其在进给速度>0.1mm/r时优势更明显。
全涂层和半涂层在实际加工中寿命差多少?
在连续加工高光板场景下,全涂层版本平均寿命约120–150分钟,半涂层约60–80分钟;差距主要来自涂层覆盖区域——全涂层保护了刃口后角与过渡带,避免冷却液冲刷导致的早期微崩。
为什么推荐钛钢材质而不是硬质合金?
钛钢在HRC58–60硬度区间兼具韧性与耐磨性,比硬质合金更能耐受国产CNC常见的轻微振动与瞬时过载;对双贴面这种薄表层材料,刚性过强反而易引发微裂纹,钛钢是更理性的平衡选择。
1/2x6x20mm和1/2x8x22mm两种规格怎么选?
前者适合板厚≤18mm的柜体板开料,后者更适合25mm厚饰面板或需一次成型开槽+修边的复合工序;关键看设备最大允许悬伸量——超过22mm悬伸时,优先选6mm刃径以提升刚性。
这个型号支持哪些CNC系统?
T013适配主流国产CNC系统(如维宏、宝元、新代),也兼容西门子828D及发那科Oi-MF等国际系统;只要主轴接口为BT30/BT40、夹持直径匹配,即可即插即用,无需额外驱动或参数配置。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
