军浩软件日志,一家优质百科知识收集与分享的网站
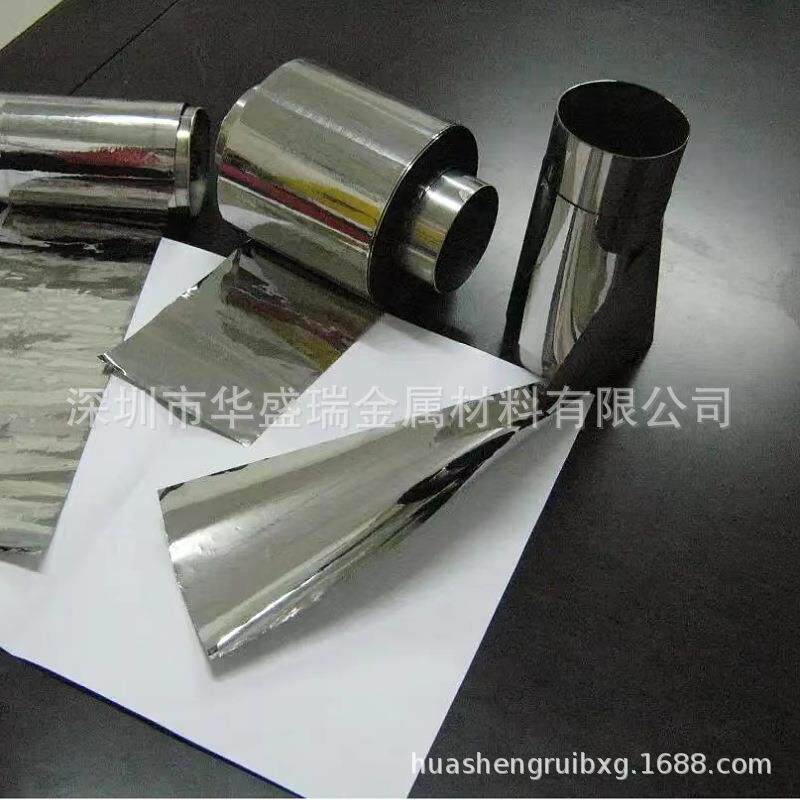
工业加热场景里,选错箔带厚度或电阻率,轻则升温慢、效率低,重则局部过热变形甚至早期开裂。本文从真实电热设计需求出发,拆解铁铬铝高温电热合金的核心要素——为什么0.03mm和0.05mm是当前主流发热片的两个关键厚度档位,它们分别适配哪些温区、功率密度与安装约束,并附2026年新产线对箔带表面平整度与电阻均匀性的隐性要求清单。
铁铬铝高温电热合金怎么选,重点是匹配目标工作温度、功率密度与结构空间三者平衡;其中0.03mm与0.05mm箔带构成当前主流发热片的厚度基准,前者适合紧凑型中高温(≤1100℃)快速响应场景,后者更适配高功率密度、长周期稳定运行工况。
铁铬铝高温电热合金的核心要素,由哪几组参数共同定义?该类合金的工程适用性,由化学成分(Fe-Cr-Al体系)、物理厚度、宽度尺寸、电阻率区间及高温抗氧化能力四组要素协同决定,缺一不可。
厚度直接关联机械强度与热响应速度:0.03mm箔带柔韧易贴合曲面,但抗拉余量小,常见于小型实验室炉、精密温控模块;0.05mm在保持良好延展性的同时,显著提升抗蠕变能力,是工业烘道、陶瓷烧结炉发热片的主流选择。
宽度尺寸则影响电流路径与接线可行性——当前供应的典型规格含0.02×235mm、0.03×380mm、0.05×320mm等,320–380mm宽幅已覆盖80%以上中型设备安装槽口标准。
电阻率并非固定值,而是在1.30–1.45 Ω·mm²/m区间内依批次微调,这是为补偿不同厚度带来的截面积变化,确保单位长度电阻可精准设计。
实际选型不是比“谁更厚”,而是看工况对“热稳定性”与“安装适配性”的优先级排序——两类用户需求天然分化:
面向微型化、模块化设备的设计方,更依赖0.03mm箔带实现窄槽嵌入与毫秒级升降温,此时电阻率需配合厚度做精确校准,允许±2%波动;
面向连续化产线的工艺工程师,则倾向0.05mm及以上箔带,因其在1100℃长期服役时氧化剥落率更低,且对裁切、弯折、压焊等后道工序容错率更高;
值得注意的是,2026年起,多家头部窑炉厂商已在采购规范中新增“箔带边缘毛刺高度≤5μm”“同卷电阻偏差≤0.8%”两项隐性指标,这正推动供应商优化轧制与退火工艺。
交付验收不能只看标称厚度,须完成三项可复现的现场验证:目视平直度、冷态电阻抽测、弯折韧性初判。
将箔带自然悬垂30cm,肉眼观察弯曲弧度——合格品应无明显S形扭曲,这是表面应力均匀的直观体现;
在20℃环境下,用四端子法测量100mm长度的直流电阻,结合标称截面积反推电阻率,若偏离标称值超±3%,需追溯批次热处理记录;
取20mm×100mm试样,沿纵向弯折90°后展开,反复3次,无微裂纹即视为满足常规安装弯折要求;该操作已纳入2026年部分行业技术协议的验收条款。
最常被低估的,是箔带宽度公差对安装间隙的影响、电阻率离散性对并联发热单元一致性的影响,以及表面氧化膜对焊接润湿性的制约。
把“标称宽320mm”当成绝对值,忽视±0.15mm公差,可能导致多片叠装时单边挤压变形——正确做法是按设备槽口实测值预留0.2–0.3mm总余量;
未对同批箔带做电阻率初筛就直接并联使用,会造成电流分配不均,局部温升超标,建议同卷分段标记后配对使用;
新箔带表面致密Al₂O₃膜虽保障高温寿命,却会阻碍镍基焊料浸润,必须在焊接前执行轻度机械抛光或活性助焊剂预处理——这点连不少资深焊工也常遗漏。
把技术参数转化为可靠安装,靠的是结构化确认:
第一查厚度档位:明确工况是否需0.03mm的快速响应,或0.05mm的长效稳定;
第二核宽度尺寸:对照设备安装槽实测值,预留0.2–0.3mm装配余量;
第三验电阻一致性:同卷内任取三段测电阻,偏差超0.8%即启动复检;
第四看表面状态:悬垂无S弯、边缘无毛刺、无目视划伤;
第五备焊接方案:提前确认是否需抛光或活性助焊剂,避免现场返工。
最常发生的执行偏差,是仅凭型号下单却未做安装模拟,导致箔带被迫裁窄后电阻突变。定制化发热组件的设计协同,建议前置至方案阶段。
0.03mm和0.05mm箔带的最高使用温度一样吗?
化学成分相同时,理论极限温度均为1400℃,但0.03mm因截面小、散热快,在1100℃以上长期服役时氧化速率更快,工程推荐上限为1100℃;0.05mm在同等条件下可稳妥延伸至1150℃,这是厚度带来的热力学稳定性增益。
没有品牌标识的铁铬铝箔带能用吗?
行业通用标准允许无注册商标供货,但必须提供材质证明书(含Cr 13–15%、Al 4–6%、Fe余量),以及依据GB/T 13736–2023的电阻率与抗拉强度检测报告,缺一不可。
箔带裁切后需要做去应力退火吗?
建议对0.05mm及以上厚度、且经机械剪切或冲压成型的箔带执行低温退火(850℃/30min),以释放剪切边缘残余应力,防止安装后发生缓慢翘曲,这是2026年新投产高温设备的普遍工艺要求。
如何判断铁铬铝箔带是否已氧化失效?
观察表面是否出现灰白粉状脱落、手触有明显颗粒感,或通电后相同电压下电流持续衰减>8%,即提示Al₂O₃膜过度生长导致电阻异常升高,应更换批次。
0.08mm及以上厚度的箔带现在还有必要用吗?
在超大功率密度(>2.5W/cm²)或强振动工况(如冶金辊底炉)中仍有不可替代性,但因加工难度上升、柔性下降,其用量正被0.05mm+优化支撑结构的组合方案逐步替代。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
