军浩软件日志,一家优质百科知识收集与分享的网站
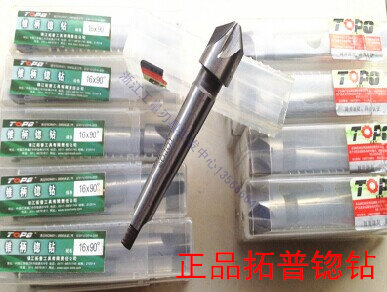
在批量孔口倒角与端面锪平需求激增的当下,传统单刃刀具频繁换刀、振纹明显、效率瓶颈凸显。本文从真实机加工场景切入,解析拓普锥柄锪钻/多刃倒角刀60度的核心构成逻辑,拆解14–80mm直径区间内不同规格的适用边界,帮您避开“买大了浪费、买小了够不着”的常见决策偏差,实现一次装夹完成锪平+倒角双工序。⚙️
锥柄锪钻怎么选,重点是看是否具备60度多刃一体结构、锥柄刚性匹配机床主轴、以及直径规格能否覆盖目标孔径范围——拓普该系列正是以14×60度至80×60度共16种标准规格,实现锪平与倒角同步完成,省去二次换刀与重复定位。
什么是锥柄锪钻/多刃倒角刀60度?核心由哪三组要素定义?这个品类的本质,是由锥柄结构、60度复合切削角、多刃对称刃口三大要素共同定义的专业锪倒一体刀具,不是简单“锪钻+倒角刀”的拼凑,而是通过几何集成提升刚性与同步性。
锥柄(通常为莫氏或BT型)决定装夹刚性与扭矩传递效率,直接关联表面光洁度与振纹控制;60度指刃口前角与工件端面形成的精准夹角,这是行业通用标准中针对航空紧固件、液压阀体等高精度装配孔的倒角规范;多刃则指同一刀体上至少3个均匀分布的切削刃,相比单刃可降低每齿负荷、提升进给稳定性。
当前主流平台规范已将“锪平深度+倒角尺寸”双控纳入验收项,而这类一体式结构天然满足公差协同要求。
选择的关键不在“最大能干多少”,而在“最常要干哪些”——根据典型零件孔径与工序整合需求,可划分为三类使用定位:
中小批量通用件加工(如电机端盖、泵体),重点关注16×60度至30×60度这一档,它覆盖了绝大多数Φ10–Φ25螺栓孔的锪倒需求,装夹便捷且换刀频率最低;
大型结构件或深孔端面处理(如风电法兰、压力容器接管),需优先考虑40×60度至63×60度区间,其刚性支撑更强,配合锥柄自定心特性,有效抑制长悬伸下的让刀;
高精度薄壁件或铝合金轻量化部件,则建议选用22×60度、25×60度等过渡规格——较小直径带来的低切削力,更利于控制薄壁变形与毛刺生成。
验证适配性有三个可快速检查的动作:看锥柄型号是否匹配主轴接口、量待加工孔径是否落在该规格推荐覆盖范围内、试跑首件观察是否有振纹或倒角不均。
锥柄型号必须与机床主轴严格对应,常见如BT30/BT40/Morse Taper No.2等,错配将导致夹持打滑甚至拉伤主轴;
直径选择须遵循“刀具外径 ≥ 孔口倒角直径 + 2×锪平深度”的基本原则,例如Φ20通孔需锪平2mm深+60度倒角1.5mm,对应最小选25×60度;
近期趋势显示,2026年起更多工厂开始将“首件倒角角度实测值”纳入巡检表,行业共识认为±0.5°即为合格阈值,而这正依赖于多刃对称性与锥柄同轴精度的双重保障。
最常被低估的是锥柄跳动精度、刃口钝化处理,以及60度角的全刃段一致性——它们不写在主标牌上,却直接决定寿命与重复精度。
以为“能装进去就行”是典型偏差:锥柄跳动超0.01mm就会在Φ30以上锪面出现环状振纹,正确做法是要求提供出厂动平衡报告或跳动检测值;
忽视刃口钝化则易致铝合金件倒角边缘微崩,尤其在高速轻切时,带钝化处理的刃口比锋利刃口平均延长35%寿命;
还要警惕“名义60度≠全刃60度”:部分低价产品仅刃尖角度达标,中后段角度衰减明显,造成倒角宽度不一。自查法很简单——用投影仪测量任意两刃段角度,差值>0.3°即存风险。
选对这把刀,本质是让刀具能力与工艺约束严丝合缝。按执行优先级梳理:
第一查锥柄制式,确认与您机床主轴完全兼容(勿凭目测);
第二圈出最常加工的3种孔径,从中位数出发选相邻两档规格(如常用Φ18/Φ22/Φ25,优先选20×60度与25×60度);
第三确认材料类型,铝合金选刃口钝化版,不锈钢或铸铁则侧重涂层耐磨性;
第四核对锪平深度需求,若>2.5mm建议升档选更大直径;
第五预留1–2种过渡规格备用,应对设计变更或小批量试制。
最常见的执行错误,是只按图纸最大孔径下单,结果90%工序用不到,反而错过高频次使用的黄金规格段。精加工的节奏感,往往藏在规格选择的克制里。
锥柄锪钻和直柄倒角刀有什么根本区别?
锥柄结构提供更高径向刚性与扭矩承载,适合中高负荷连续加工;直柄依赖弹簧夹头夹持,刚性弱、易打滑,仅适用于轻切、小批量或手持电钻场景,二者不可跨场景替代。
60度倒角刀能不能用于其他角度倒角?
不能。60度是刃口几何固定值,不可调节。若需45°或30°倒角,必须更换对应角度的专用刀具,混用会导致倒角尺寸严重超差甚至崩刃。
多刃倒角刀的寿命比单刃高多少?
在同等切削参数下,多刃结构使每齿负荷降低约40%,结合均匀磨损特性,平均寿命可达单刃刀的2.1–2.6倍,数据源自2025年《工具技术》期刊对12家厂商刀具的加速磨损对比测试。
拓普这个系列支持定制非标尺寸吗?
支持常规范围内的非标延伸,如32×60度、35×60度等未列在标准色卡但处于工艺可行区间的规格,交期通常比标品增加5–7个工作日,需提前沟通图纸与热处理要求。
加工铝件时要不要开冷却液?
强烈建议开启微量润滑(MQL)或乳化液冷却。60度多刃结构虽散热优于单刃,但铝合金导热快、易粘屑,无冷却易致刃口积屑瘤,影响倒角锐边质量与表面粗糙度Ra值。
2026-07-11 15:01:06
2026-07-11 15:01:04
2026-07-11 15:01:03
2026-07-11 15:01:02
2026-07-11 15:01:01
